
Estera de fibra cortada frente a tejido de roving (y estera combinada): Cómo construir su laminado
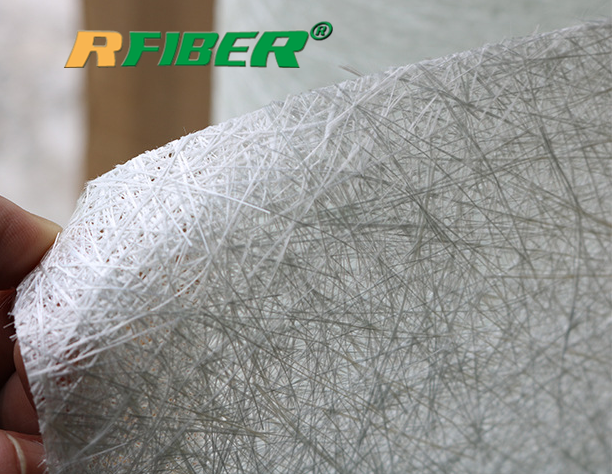
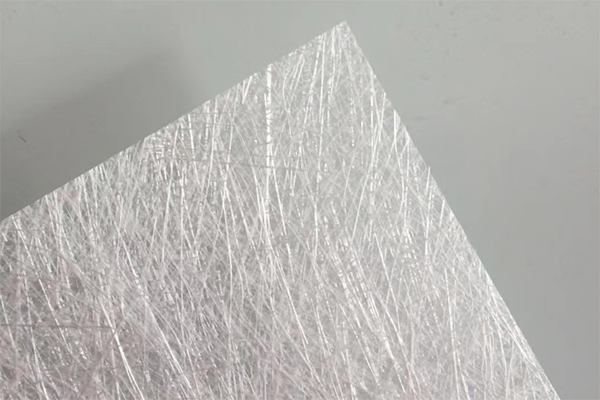
El CSM se obtiene a partir de fibra de vidrio continua cortada en fibras cortas (normalmente de 25 a 50 mm) y depositada en forma de red irregular. Posteriormente, se une a un aglutinante de poliéster en polvo o emulsión que se disuelve en la resina durante el moldeo. Dado que ninguna fibra se extiende de borde a borde, la resistencia se distribuye uniformemente en todas las direcciones y la lámina se adapta a curvas complejas que un tejido plano no podría cubrir o levantar. Se impregna fácilmente, se adhiere bien entre capas más rígidas y es compatible con sistemas de resina de poliéster, éster vinílico y epoxi, tanto en laminado manual como en pulverización e infusión.
Esa misma arquitectura aleatoria es la contrapartida. La malla esponjosa atrapa más resina que una construcción tejida, por lo que el consumo de resina por milímetro acabado es mayor y la resistencia absoluta es menor que la de la fibra continua; esto se debe a una estimación precisa de la resina, no a un defecto. El CSM destaca donde sus virtudes son cruciales: capas de refuerzo de gelcoat, revestimientos de barrera anticorrosión, moldeo de formas complejas y unión entre capas tejidas.
Los tres materiales, en una tabla
Si preguntas qué es más resistente —la estera de fibra cortada o la roving tejida—, obtendrás una respuesta contundente de casi todos los foros de proveedores. Sin embargo, no es la pregunta adecuada para empezar. Un laminado no es una pila de láminas «resistentes»; es un conjunto de capas, cada una con una función específica: aumentar el grosor, soportar cargas en una dirección determinada, cubrir curvas complejas o proteger una superficie. Una vez definidas las funciones, la elección del material suele ser obvia: a veces se utiliza la estera de fibra cortada, a veces la roving tejida, frecuentemente se alternan ambas, y ocasionalmente se emplea una estera combinada cosida que cumple dos funciones en una sola pasada.
Esta guía compara las tres familias de materiales según la forma en que los equipos de producción y compras las especifican —por estructura, comportamiento de la resina y proceso— y utiliza datos de peso reales publicados en lugar de rangos genéricos. Finaliza con un ejemplo práctico y una lista de verificación para solicitudes de cotización que puede enviar directamente a un proveedor.
Estera de fibra cortada: cobertura, adaptabilidad y grosor.
Los tres son refuerzos de fibra de vidrio, pero su arquitectura difiere de maneras que determinan dónde se ubica cada uno en un laminado.
| Estera de fibras cortadas (CSM) | Mecha tejida | Alfombrilla combinada/de costura | |
| Estructura | Fibras cortadas de 25 a 50 mm, distribuidas aleatoriamente, unidas por un aglutinante en polvo o emulsión. | Paquetes continuos de mecha entrelazados en urdimbre y trama. | Capa de roving tejido + capa cortada (opcionalmente un velo superficial) cosidas en una sola hoja. |
| Dirección de la fuerza | Isótropo: similar en todas las direcciones del plano. | Direccional: más alto a lo largo de los dos ejes del tejido. | Direccional desde la capa de mecha; conformable desde la capa cortada. |
| rol típico | Aumento del espesor, transiciones, curvas complejas, unión entre capas. | Capa estructural primaria | Trabajo de dos capas en un solo pase de bandeja |
| Aglutinante | Disolución de aglutinante en polvo/emulsión | Ninguno (tejido) | Ninguno — hilo de coser de poliéster |
| Cuidado con | Mayor absorción de resina; colocar el drapeado antes de realizar radios cerrados. | El tejido se transparenta en las superficies visibles; la caída es deficiente en las curvas compuestas. | Manipulación de grandes volúmenes; confirme el peso y el ancho al realizar el pedido. |
Ruifiber CSM: tabla de especificaciones publicada
| Peso (g/m²) | Tolerancia | Contenido de humedad | Resistencia a la rotura (N) |
| 100 | ±5% | ≤0,2% | ≥80 |
| 150 | ±5% | ≤0,2% | ≥80 |
| 200 | ±5% | ≤0,2% | ≥100 |
| 225 | ±5% | ≤0,2% | ≥100 |
| 300 | ±5% | ≤0,2% | ≥120 |
| 375 | ±5% | ≤0,2% | ≥120 |
| 450 | ±5% | ≤0,2% | ≥140 |
| 600 | ±5% | ≤0,2% | ≥160 |
| 900 | ±5% | ≤0,2% | ≥200 |
El ancho varía desde 100 mm hasta 3300 mm, lo que abarca desde revestimientos de tuberías estrechas hasta moldes de paneles anchos. Detalles completos:Página del producto Estera de fibra cortada (CSM).
Hay dos cosas que vale la pena destacar de esa tabla. Primero, la resistencia a la rotura aumenta de forma gradual con el peso —desde ≥80 N a 100 g/m² hasta ≥200 N a 900 g/m²— por lo que "usar más peso" tiene un significado cuantificable, y citar una resistencia objetivo en lugar de una vaga "manta pesada" hace que su solicitud de cotización sea comparable entre proveedores. Segundo, las tolerancias son estrictas (±5% en peso, ≤0,2% de humedad): el contenido de humedad importa porque la manta húmeda se humedece mal y puede ampollarse durante el uso, así que si su taller almacena material durante veranos húmedos, pregunte cómo están envueltos los rollos y cuánto tiempo han estado abiertos.
Tejido roving: resistencia direccional
El tejido de roving es el tejido de alta resistencia del mundo de los PRFV: haces de filamentos continuos —los mismos que se utilizan en el bobinado de filamentos, donde los valores tex comunes van de 2400 a 9600— entrelazados en una tela de tejido grueso y flexible. Debido a que las fibras discurren de forma continua a lo largo de la urdimbre y la trama, la carga se transmite sin interrupciones a través de la capa, razón por la cual el tejido de roving cumple las funciones estructurales en cascos de barcos, tanques, paneles y perfiles, mientras que el CSM se encarga de las transiciones y el acabado superficial a su alrededor.
El mismo tipo de tejido explica sus limitaciones. Los haces gruesos sobresalen de la superficie, por lo que la transparencia es un riesgo real en las partes visibles, a menos que una capa de tela o velo separe el tejido del acabado. Además, en curvas compuestas, el tejido se resiste a drapearse en dos direcciones a la vez.
Tapetes combinados y de costura: dos trabajos en una sola pasada.
Una estera combinada de roving tejido cose la capa tejida y una capa de filamentos cortados en una sola lámina; si se le añade un velo superficial, se convierte en una estera combinada de velo y costura. Las versiones de Ruifiber utilizan hilo de poliéster para coser en lugar de un aglutinante químico, por lo que la lámina se humedece rápidamente y no contiene aglutinante que se disuelva; una sola pasada de laminado reemplaza a dos, de ahí su supuesta eficiencia.
Los anchos estándar son de 1250 mm y 1270 mm, dimensionados para trabajos comunes de moldeo y paneles. La construcción cosida mantiene la resistencia direccional de la fibra de vidrio y el rápido aumento de espesor y mejora de la superficie de la capa cortada en un solo producto; Ruifiber posiciona la versión con velo de fibra de vidrio para aplicaciones que requieren mayor resistencia a la llama y al calor que la variante con velo de poliéster. Las aplicaciones publicadas incluyen perfiles, varillas, tubos y bandejas portacables pultruidos; tanques, tuberías y recipientes a presión resistentes a la corrosión mediante bobinado de filamentos; y moldeo cerrado y abierto: laminado manual, RTM y moldeo por compresión.
La desventaja radica en el control. Un sistema de laminado combinado te obliga a respetar la proporción de capas tejidas y cortadas establecida por la fábrica; si tu programa de laminado requiere ajustar estas proporciones de forma independiente (por ejemplo, un refuerzo adicional en una zona de corrosión), las capas separadas de CSM y roving tejido te permiten un ajuste más preciso. Elige esteras combinadas para mayor repetibilidad y velocidad de laminado en programas estándar; elige capas separadas cuando el programa se diseña capa por capa.
Ver elEstera combinada de roving tejidoytapete de costura combinado veloConsulte las páginas de producto para ver las especificaciones actuales.
Elegir por proceso, no por "fuerza".
Una misma pieza puede justificar diferentes respuestas según cómo esté fabricada. Utilice el proceso que realmente ejecuta como punto de partida.
| Proceso | Punto de partida típico | Por qué |
| Laminado manual (piezas complejas o cosméticas) | CSM contra la capa de gel, alternando con roving tejido en la estructura; CSM como capa final si la parte posterior es visible. | El CSM se humedece rápidamente, se adapta a las curvas y une las capas entre sí; la alternancia clásica suaviza el tejido y une la pila. |
| Laminado manual (áreas grandes, planas o ligeramente curvas) | Estera combinada de roving tejido | Una sola pasada proporciona resistencia direccional y mayor grosor; requiere menos manipulación que las capas separadas. |
| Pultrusión | Esterilla de punto combinado de velo o tejidos adecuados para el troquel; la mecha directa transporta las fibras longitudinales. | Las láminas cosidas y sin aglutinante se humedecen continuamente; el velo ayuda a producir una superficie de perfil más lisa. |
| Bobinado de filamentos (tanques, tuberías) | Mecha directa para la vía de resistencia; capas de CSM o velo en el revestimiento anticorrosión | El roving continuo crea la trayectoria de carga; las esteras más finas crean la superficie interior rica en resina. |
Si la función de una capa es el acabado cosmético o el control de la corrosión, esa es la función de un velo superficial, no de una malla gruesa; el velo de fibra fina (20–90 g/m²) existe precisamente para crear una superficie rica en resina que oculte el refuerzo más grueso.
Construcción del laminado: un ejemplo práctico
Así es como se ensamblan las capas. Tomemos como ejemplo un tanque de almacenamiento resistente a la corrosión fabricado mediante laminado manual: un caso común donde cada capa tiene una función específica.Esta es una ilustración de las funciones de las capas, no un diseño de ingeniería; los programas de laminado para servicio a presión o químico deben validarse en función de la resina, la temperatura y los productos químicos involucrados.
1. Desmoldante / capa de gel— la superficie exterior acabada.
2. Velo superficial(fino, clase 20–90 g/m²) — crea una superficie interior rica en resina para que las fibras gruesas nunca entren en contacto con el material almacenado.
3. Capas de revestimiento CSM— Construir el revestimiento con capas isotrópicas ricas en resina.
4. Mecha tejida— soporta la carga estructural en las dos direcciones del tejido.
5.CSM— Une la siguiente capa tejida y nivela el estampado del tejido.
Repita los pasos 4-5 hasta alcanzar el grosor deseado; cierre con CSM donde la parte posterior sea visible.
En la pultrusión y el bobinado de filamentos se aplica la misma lógica con diferentes componentes: una estera de costura combinada de velo puede reemplazar las pasadas separadas de velo más estera, y el roving directo reemplaza la tela tejida como soporte de fibra continua.
Qué debes confirmar antes de realizar tu pedido.
Los rangos de peso y ancho que aparecen en este artículo son datos de producto publicados o convenciones industriales claramente identificadas; confirme la especificación exacta con su resina y proceso antes de comprometerse. Una solicitud de cotización similar indica:
1. Rodillo de laminadode cada capa (superficial, de revestimiento, estructural, de transición).
2. Material y construcción— CSM (aglutinante en polvo o en emulsión), roving tejido o combinación cosida.
3. Peso por capaen g/m² — para CSM, cotejar de la tabla publicada anteriormente; para pesos de roving tejido, solicitar la hoja de especificaciones actual del proveedor.
4. Ancho y formato de rollo— Anchos de corte estándar y política de empalme/unión por rollo.
5. Sistema de resina— poliéster, éster vinílico o epoxi, y método de curado.
6. Proceso— laminado manual, pulverización, infusión, pultrusión, bobinado, RTM.
7. Manejo de restricciones— Geometría del molde, radios mínimos, superficies visibles.
8. Documentación— Ficha técnica y, para ensayos, una muestra para realizar pruebas de impregnación en su propia resina.
Preguntas frecuentes
¿Qué es más resistente, la estera de fibras cortadas o el tejido de roving?
Por unidad de peso, el tejido de roving —sus fibras continuas soportan la carga a lo largo de los ejes del tejido—, mientras que el CSM distribuye fibras más cortas en todas las direcciones. Sin embargo, la comparación solo es válida para pesos, contenidos de resina y direcciones de carga iguales. En la práctica, no se trata de elegir uno u otro: el CSM proporciona cobertura, adherencia y acabado superficial, el tejido de roving proporciona resistencia direccional, y la mayoría de los laminados manuales utilizan ambos.
¿Puedo usar CSM y roving tejido juntos en un mismo laminado?
Sí, alternarlos es la convención estándar de laminado manual precisamente porque cada uno compensa las debilidades del otro: el CSM suaviza el tejido grueso, mejora la unión entre capas y ralentiza el paso del agua a lo largo de los haces de roving; el roving tejido soporta la carga. Las esteras combinadas unen ambos en una sola lámina cuando el tiempo de laminado es más importante que el control capa por capa.
¿Importa el tipo de carpeta en CSM?
Sí. Los aglutinantes en polvo y emulsión se disuelven en la resina durante el moldeo, lo que permite que la estera de resina se adapte y consolide; sin embargo, también la vinculan a sistemas y procesos de resina compatibles. Si su proceso es de infusión, pultrusión o bobinado en lugar de laminado manual, una estera cosida sin aglutinante elimina por completo el paso de disolución. Indique su resina y proceso al solicitar un presupuesto para que el aglutinante sea el adecuado.
¿Listo para especificar tu laminado? Explore los productos de refuerzo de fibra de vidrio de Ruifiber.— Estera de filamentos cortados, estera combinada de roving tejido, esteras de punto combinado de velo, velos de superficie y roving directo, con anchos y pesos para laminado manual mediante pultrusión.

DIRECCIÓN
Edificio n.º 26, Parque Tecnológico MAX, Fase II, Distrito de Baoshan, Shanghái, China.
Correo electrónico
Teléfono
0086-21-56976143
0086-18621915640
021-56655615 (Nacional)
13061721501
Horas
Servicio las 24 horas
Shanghai Ruifiber Industry Co., Ltd.
Dirección de la oficina de ventas
Parque industrial Shanghai Ruifiber (Fengxian), Fengxian, Xuzhou, China
Teléfono:+86-21-56976143021-56655615 (Nacional)+86-1862191564013061721501
Fax: +86-21-5697 5453
Sitio web:www.rfiber-laidscrim.com
Tiendas en línea:https://ruifiber.en.alibaba.com(Internacional)https://ruifiber.1688.com(Porcelana)
Parque Industrial Ruifiber (Fengxian) de Shanghái

Parque Industrial Ruifiber (Fengxian) de Shanghái
DIRECCIÓN: Parque Industrial de Vehículos Eléctricos Fengxian, Parque de Accesorios, Xuzhou, Jiangsu, China
¿Quieres trabajar con nosotros?
Fecha de publicación: 27 de octubre de 2026