
Hakket trådmatte vs. vevd roving (og kombinasjonsmatte): Slik bygger du laminatet ditt
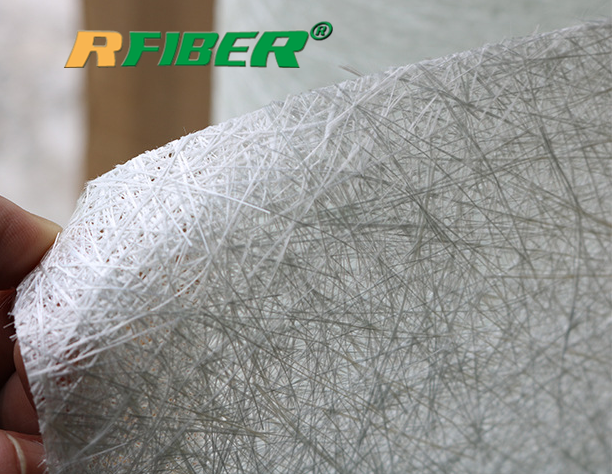
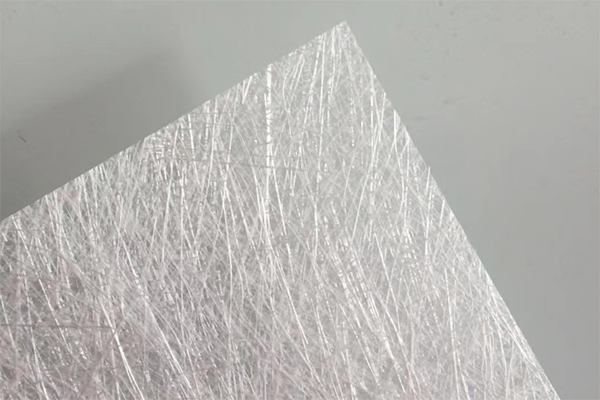
CSM starter som kontinuerlig glass som kuttes i korte fibre – vanligvis 25–50 mm – og avsettes som en tilfeldig bane, deretter bundet med et pulverisert eller emulsjonspolyesterbindemiddel som løses opp i harpiksen under støping. Fordi ingen fibre går kant i kant, fordeles styrken jevnt i alle retninger, og arket former seg etter sammensatte kurver som et vevd stoff ville bro over eller løfte seg av. Det fuktes lett, binder seg godt mellom stivere lag og er kompatibelt med polyester-, vinylester- og epoksyharpikssystemer på tvers av manuell opplegg, sprøyting og infusjon.
Den samme tilfeldige arkitekturen er avveiningen. Den luftige fiberduken fanger opp mer harpiks enn en vevd konstruksjon, så harpiksforbruket per ferdig millimeter er høyere og den absolutte styrken er lavere enn kontinuerlig fiber – et spørsmål om å estimere harpiksen ærlig, ikke en defekt. CSM er på sitt beste der dens fordeler teller: gelcoat-backuplag, korrosjonsbarriereforinger, komplekse former som støpes og mellomlagsbinding mellom vevde lag.
De tre materialene, i én tabell
Spør hva som er sterkest – hakket trådmatte eller vevd roving – og du får et sikkert svar fra nesten alle leverandørforum. Det er også feil første spørsmål. Et laminat er ikke en stabel med "sterke" ark; det er et sett med lag, hvert med en jobb: å bygge tykkelse, bære last i en kjent retning, bygge bro over komplekse kurver eller beskytte en overflate. Når du har tildelt jobbene, gjør materialvalget ofte seg selv: noen ganger er det hakket trådmatte, noen ganger vevd roving, ofte begge deler vekslende, og av og til en sydd kombinasjonsmatte som gjør to jobber i én omgang.
Denne veiledningen sammenligner de tre materialfamiliene slik produksjons- og innkjøpsteamene faktisk spesifiserer dem – etter struktur, harpiksens oppførsel og prosess – og bruker reelle publiserte vektdata i stedet for generiske områder. Den avsluttes med et utarbeidet eksempel og en sjekkliste for tilbudsspørsmål som du kan sende direkte til en leverandør.
Hakket trådmatte: dekning, formbarhet og tykkelsesoppbygging
Alle tre er glassfiberforsterkninger, men arkitekturen deres er forskjellig på måter som avgjør hvor hver enkelt hører hjemme i et laminat.
| Hakket trådmatte (CSM) | Vevd roving | Kombinasjons-/stingmatte | |
| Struktur | 25–50 mm hakkede fibre, tilfeldig fordelt, holdt sammen av et pulver- eller emulsjonsbindemiddel | Kontinuerlige rovingbunter sammenflettet i renning og veft | Vevd rovinglag + hakket lag (valgfritt et overflateslør) sydd til ett ark |
| Styrkeretning | Isotropisk – lik i alle planretninger | Retningsbestemt – høyest langs de to stoffaksene | Retningsbestemt fra det rovende laget; formbar fra det hakkede laget |
| Typisk rolle | Tykkelsesoppbygging, overganger, komplekse kurver, mellomlagsbinding | Primært strukturelt lag | Tolagsjobb i én oppleggspassering |
| Binder | Oppløsende pulver/emulsjonsbindemiddel | Ingen (vevd) | Ingen — polyestergarn til sying |
| Se opp for | Høyere harpiksopptak; draper før bruk til trange radier | Gjennomvevd trykk på synlige overflater; dårlig fall på sammensatte kurver | Håndtering av store mengder; bekreft vekt og bredde ved bestilling |
Ruifiber CSM — publisert spesifikasjonstabell
| Vekt (g/m²) | Toleranse | Fuktighetsinnhold | Bruddstyrke (N) |
| 100 | ±5 % | ≤0,2 % | ≥80 |
| 150 | ±5 % | ≤0,2 % | ≥80 |
| 200 | ±5 % | ≤0,2 % | ≥100 |
| 225 | ±5 % | ≤0,2 % | ≥100 |
| 300 | ±5 % | ≤0,2 % | ≥120 |
| 375 | ±5 % | ≤0,2 % | ≥120 |
| 450 | ±5 % | ≤0,2 % | ≥140 |
| 600 | ±5 % | ≤0,2 % | ≥160 |
| 900 | ±5 % | ≤0,2 % | ≥200 |
Bredden varierer fra 100 mm opptil 3300 mm, som dekker alt fra smale rørinnpakninger til brede panelformer. Fullstendige detaljer:produktside for hakket trådmatte (CSM).
To ting er verdt å lese ut av tabellen. For det første øker bruddstyrken i rene trinn med vekten – fra ≥80 N ved 100 g/m² til ≥200 N ved 900 g/m² – så «gå tyngre» har en målbar betydning, og å oppgi en målstyrke i stedet for en vag «tung matte» gjør tilbudet ditt sammenlignbart på tvers av leverandører. For det andre er toleransene stramme (±5 % av vekten, ≤0,2 % fuktighet): fuktighetsinnholdet er viktig fordi fuktig matte blir dårlig fuktet og kan danne blemmer under bruk, så hvis verkstedet ditt lagrer materiale gjennom fuktige somre, spør hvordan ruller pakkes inn og hvor lenge de har vært åpne.
Vevd roving: retningsbestemt styrke
Vevd roving er det kraftigste stoffet i FRP-verdenen: bunter av kontinuerlige filamenter – de samme rovingene som brukes i filamentvikling, der vanlige tex-verdier ligger på 2400 til 9600 – flettet sammen til en grov, draperbar vevd duk. Fordi fibrene går kontinuerlig langs renningen og veften, beveger lasten seg uavbrutt gjennom laget, og det er derfor vevd roving utfører de strukturelle oppgavene i båtskrog, tanker, paneler og profiler, mens CSM håndterer overganger og overflatearbeid rundt det.
Den samme vevingen forklarer dens begrensninger. Grove bunter ligger fritt på overflaten, så gjennomtrykk er en reell risiko på kosmetiske deler med mindre et matte- eller slørlag skiller stoffet fra finishen. Og på sammensatte kurver motstår stoffet drapering i to retninger samtidig.
Kombinasjons- og stingmatter: to jobber i én omgang
En vevd roving-kombinasjonsmatte syr det vevde laget og et lag med oppkuttede tråder til et enkelt ark. Legg til et overflateslør, og det blir en slør-kombinasjonssømmatte. Ruifibers versjoner bruker polyestersømgarn i stedet for et kjemisk bindemiddel, slik at arket blir raskt vått og ikke inneholder noe bindemiddel som må løses opp – én oppleggsovergang erstatter to, og det er derfra påstanden om effektivitet kommer.
Standardbreddene er 1250 mm og 1270 mm, dimensjonert for vanlig støpeform- og panelarbeid. Den sydde konstruksjonen beholder rovingens retningsbestemte styrke og det hakkede lagets raske tykkelsesoppbygging og overflateforbedring i ett produkt. Ruifiber posisjonerer glassfiberslørversjonen for applikasjoner som krever høyere flammehemming og varmebestandighet enn polyester-slørvarianten. Publiserte applikasjoner inkluderer pultruderte profiler, stenger, rør og kabelbrett; korrosjonsbestandige tanker, rør og trykkbeholdere ved filamentvikling; og lukket og åpen støping – håndopplegg, RTM og kompresjonsstøping.
Avveiningen er kontroll. En sydd kombinasjon forplikter deg til fabrikkens forhold mellom vevde og hakkede lag. Hvis laminatskjemaet ditt trenger å finjustere disse uavhengig – for eksempel ekstra lineroppbygging i en korrosjonssone – gir separate CSM- og vevde roving-lag deg fortsatt den finere justeringen. Velg kombinasjonsmatter for repeterbarhet og oppleggshastighet på standardskjemaer; velg separate lag der skjemaet er konstruert lag for lag.
Sevevd roving-kombinasjonsmatteogslør-kombinasjonssømmatteproduktsider for gjeldende spesifikasjoner.
Å velge etter prosess, ikke etter «styrke»
Den samme delen kan rettferdiggjøre forskjellige svar avhengig av hvordan den er laget. Bruk prosessen du faktisk kjører som utgangspunkt.
| Behandle | Typisk utgangspunkt | Hvorfor |
| Håndopplegg (komplekse eller kosmetiske deler) | CSM mot gelcoaten, vekslende med vevd roving i strukturen; CSM som det siste laget hvis baksiden er synlig | CSM blir raskt våt, former seg etter kurver og binder lagene sammen; den klassiske vekslingen jevner ut veven og binder stabelen sammen |
| Håndopplegg (store, flate eller svakt buede områder) | Vevd roving-kombinasjonsmatte | Én omgang gir retningsbestemt styrke pluss tykkelsesbygging; mindre håndtering enn separate lag |
| Pultrusjon | Slørkombo-sømmatte eller stoffer som passer til dysen; direkte roving bærer de langsgående fibrene | Sydd, bindemiddelfrie ark blir kontinuerlig våte; sløret bidrar til å gi en glattere profiloverflate |
| Filamentvikling (tanker, rør) | Direkte roving for styrkebanen; CSM eller slørlag i korrosjonsforingen | Kontinuerlig roving bygger lastbanen; finere matter skaper den harpiksrike indre overflaten |
Hvis et lags oppgave er kosmetisk finish eller korrosjonssperrekontroll, er det et overflateslørs oppgave, ikke en tung mattes – det finfiberede sløret (20–90 g/m²) eksisterer nettopp for å skape en harpiksrik overflate som skjuler grovere forsterkning.
Bygging av laminatet: et eksempel
Slik setter du rullene sammen til en stabel. Ta en korrosjonsbestandig lagringstank laget for hånd – et vanlig tilfelle der hvert lag har en distinkt funksjon.Dette er en illustrasjon av lagroller, ikke en teknisk design; laminatplaner for trykksatt eller kjemisk bruk må valideres for harpiksen, temperaturen og kjemikaliene som er involvert.
1. Formfrigjøring / gelcoat— den ferdige ytre overflaten.
2. Overflateslør(fin, 20–90 g/m² klasse) – skaper en harpiksrik innerfôrflate slik at grove fibre aldri berører det lagrede mediet.
3. CSM-fôrlag— bygg opp linertykkelsen med isotrope, harpiksrike lag.
4. Vevd roving— bære strukturell last i de to stoffretningene.
5.CSM— lim det neste vevde lagmaterialet og jevn ut vevtrykket.
Gjenta 4–5 for å nå mønstertykkelsen; lukk med CSM der baksiden er synlig.
I pultrusjon og filamentvikling gjelder den samme logikken for forskjellige aktører: en slør-kombinasjonsstingmatte kan erstatte de separate slør-pluss-matte-passene, og direkte roving erstatter vevd duk som bærer av kontinuerlig fiber.
Hva du må bekrefte før du bestiller
Vekt- og breddeområdene i denne artikkelen er publiserte produktdata eller tydelig merkede bransjekonvensjoner – bekreft den nøyaktige spesifikasjonen mot harpiksen og prosessen din før du forplikter deg. En sammenlignbar tilbudsspørsmål sier:
1. Laminatrulleav hvert lag (overflate, kledning, strukturell, overgang).
2. Materiale og konstruksjon— CSM (pulver vs. emulsjonsbindemiddel), vevd roving eller sydd kombinasjon.
3. Vekt per lagi g/m² – for CSM, siter fra den publiserte tabellen ovenfor; for vekter av vevd roving, be om leverandørens gjeldende spesifikasjonsark.
4. Bredde og rullformat— standard spaltebredder og skjøt-/skjøtpolicy per rull.
5. Harpikssystem— polyester, vinylester eller epoksy, og herdemetode.
6. Prosess— manuell oppleggelse, sprøyting, infusjon, pultrusjon, vikling, RTM.
7. Håndtering av begrensninger— formgeometri, minimumsradier, synlige overflater.
8. Dokumentasjon— teknisk datablad og, for prøvekjøringer, en prøve for våttesting i din egen harpiks.
Vanlige spørsmål
Hva er sterkere, hakket trådmatte eller vevd roving?
Per vektenhet, vevd roving – de kontinuerlige fibrene bærer last langs stoffets akser, mens CSM fordeler kortere fibre i alle retninger. Men sammenligningen betyr bare noe med lik vekt, likt harpiksinnhold og samme lastretning. I praksis er ikke spørsmålet enten/eller: CSM gir dekning, binding og overflatearbeid, vevd roving gir retningsbestemt styrke, og de fleste håndlagde fibre bruker begge deler.
Kan jeg bruke CSM og vevd roving sammen i ett laminat?
Ja – å veksle mellom dem er standardkonvensjonen for håndopplegg nettopp fordi de to dekker den andres svakheter: CSM jevner ut den grove vevingen, forbedrer bindingen mellom lagene og bremser vannsporingen langs rovingbunter; vevd roving bærer lasten. Kombinasjonsmatter syr de to til ett ark når oppleggstiden er viktigere enn kontroll lag for lag.
Spiller permtypen i CSM noen rolle?
Ja. Pulver- og emulsjonsbindemidler løses opp i harpiksen under støping, noe som gjør at CSM kan tilpasse seg og konsolidere – men de knytter også matten til kompatible harpikssystemer og -prosesser. Hvis prosessen din er infusjon, pultrusjon eller vikling i stedet for manuell opplegg, fjerner en bindemiddelfri sydd matte oppløsningstrinnet fullstendig. Oppgi harpiks og prosess når du ber om et tilbud, slik at bindemidlet samsvarer.
Klar til å spesifisere laminatet ditt? Bla gjennom Ruifiber glassfiberarmeringsprodukter— matte for hakket tråd, vevd roving-kombinasjonsmatte, slør-kombinasjonsstingmatter, overflateslør og direkte roving, med bredder og vekter for håndopplegg gjennom pultrusjon.

Adresse
BYGNING #26, MAX teknologipark fase II, Baoshan-distriktet, Shanghai, Kina
Telefon
0086-21-56976143
0086-18621915640
021-56655615 (Innenlands)
13061721501
Timer
24-timers service
Shanghai Ruifiber Industry Co., Ltd.
Adresse for salgskontor
Shanghai Ruifiber (Fengxian) Industry Park, Fengxian, Xuzhou, Kina
Tlf:+86-21-56976143021-56655615 (Innenlands)+86-1862191564013061721501
Faks: +86-21-5697 5453
Nettsted:www.rfiber-laidscrim.com
Nettbutikker:https://ruifiber.en.alibaba.com(Internasjonal)https://ruifiber.1688.com(Kina)
Shanghai Ruifiber (Fengxian) industripark

Shanghai Ruifiber (Fengxian) industripark
Adresse: Fengxian elektrisk kjøretøy industripark tilbehørspark, Xuzhou, Jiangsu, Kina
Vil du jobbe med oss?
Publisert: 27. oktober 2026