
Laminiermatte vs. Gewebematte (und Kombinationsmatte): So bauen Sie Ihr Laminat
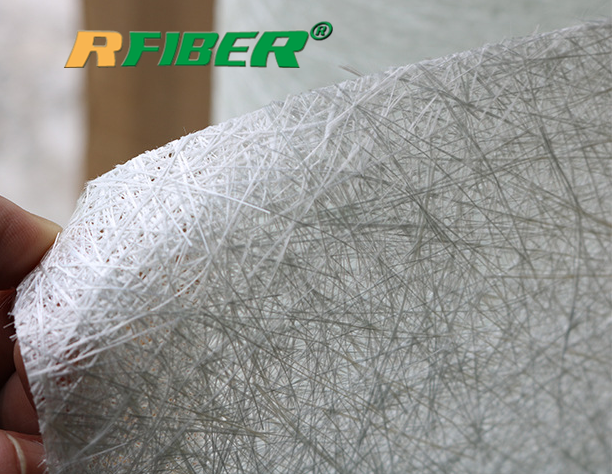
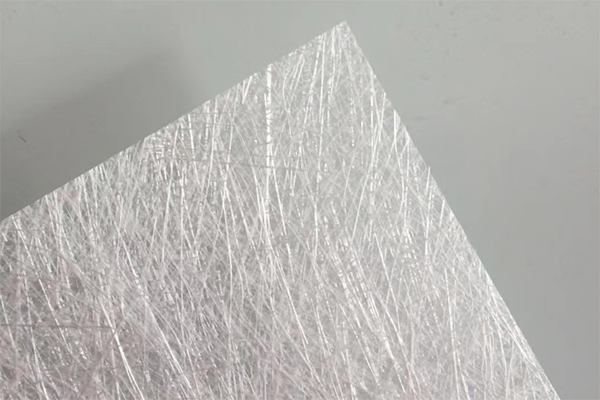
CSM besteht aus Endlosglas, das in kurze Fasern (typischerweise 25–50 mm) geschnitten und als unregelmäßiges Vlies aufgetragen wird. Anschließend wird es mit einem pulverförmigen oder emulsionsförmigen Polyesterbindemittel verbunden, das sich während des Formgebungsprozesses im Harz auflöst. Da keine Faser von Kante zu Kante verläuft, ist die Festigkeit gleichmäßig in alle Richtungen verteilt, und die Bahn passt sich komplexen Kurven an, die ein Gewebe überbrücken oder abheben würde. Sie lässt sich leicht benetzen, verbindet sich gut zwischen steiferen Schichten und ist mit Polyester-, Vinylester- und Epoxidharzsystemen beim Handlaminieren, Spritzlaminieren und Infusionsverfahren kompatibel.
Diese zufällige Struktur ist der Kompromiss. Das flauschige Gewebe speichert mehr Harz als eine gewebte Konstruktion, wodurch der Harzverbrauch pro fertigem Millimeter höher und die absolute Festigkeit geringer als bei Endlosfasern ist – eine Frage der korrekten Harzbedarfsberechnung, kein Mangel. CSM spielt seine Stärken dort aus, wo es auf seine Vorteile ankommt: als Gelcoat-Trägerschichten, Korrosionsschutzschichten, beim Formen komplexer Formen und bei der Zwischenlagenverklebung zwischen Gewebelagen.
Die drei Materialien in einem Tisch
Fragt man nach dem widerstandsfähigeren Laminat – Glasfasermatte oder Gewebe –, erhält man in fast jedem Anbieterforum eine überzeugte Antwort. Doch das ist die falsche Frage. Ein Laminat ist kein Stapel „starker“ Platten, sondern besteht aus mehreren Schichten, von denen jede eine bestimmte Aufgabe erfüllt: Dicke aufbauen, Lasten in einer bestimmten Richtung tragen, komplexe Kurven überbrücken oder eine Oberfläche schützen. Sobald die Aufgaben klar definiert sind, ergibt sich die Materialwahl oft von selbst: Mal Glasfasermatte, mal Gewebe, häufig beides im Wechsel und gelegentlich eine vernähte Kombinationsmatte, die zwei Aufgaben in einem Arbeitsgang erfüllt.
Dieser Leitfaden vergleicht die drei Materialfamilien anhand der tatsächlichen Spezifizierung durch Produktions- und Einkaufsteams – hinsichtlich Struktur, Harzverhalten und Verarbeitung – und verwendet reale, veröffentlichte Gewichtsdaten anstelle von allgemeinen Bereichen. Er schließt mit einem Anwendungsbeispiel und einer Checkliste für Angebotsanfragen, die Sie direkt an einen Lieferanten senden können.
Kurzfasermatte: Deckkraft, Anpassungsfähigkeit und Dickenaufbau
Alle drei sind Glasfaserverstärkungen, aber ihre Architektur unterscheidet sich in einer Weise, die darüber entscheidet, wo jedes einzelne in einem Laminat seinen Platz hat.
| Gehackte Strangmatte (CSM) | Gewebtes Kammgarn | Kombi-/Stichmatte | |
| Struktur | 25–50 mm lange, zufällig verteilte, geschnittene Fasern, die von einem Pulver- oder Emulsionsbindemittel zusammengehalten werden. | Endlos-Vorgarnbündel, die in Kette und Schuss verflochten sind | Gewebte Kammzugschicht + geschnittene Schicht (optional ein Oberflächenschleier) zu einem Tuch vernäht. |
| Stärkerichtung | Isotrop – in allen Richtungen in der Ebene ähnlich | Richtungsabhängig – am stärksten entlang der beiden Stoffachsen | Richtungsgebunden durch die Rovingsschicht; anpassungsfähig durch die geschnittene Schicht |
| Typische Rolle | Schichtdickenaufbau, Übergänge, komplexe Kurven, Zwischenschichtbindung | Primäre Strukturschicht | Zweilagiger Auftrag in einem Laminiervorgang |
| Bindemittel | Auflösbares Pulver/Emulsionsbindemittel | Keine (gewebt) | Keines – Polyester-Nähgarn |
| Vorsicht vor | Höhere Harzaufnahme; vor dem Festlegen enger Radien drapieren | Durchscheinen des Drucks auf sichtbaren Flächen; schlechter Fall bei komplexen Kurven | Schüttgutabwicklung; Gewicht und Breite bei der Bestellung bestätigen. |
Ruifiber CSM — veröffentlichte Spezifikationstabelle
| Gewicht (g/m²) | Toleranz | Feuchtigkeitsgehalt | Bruchfestigkeit (N) |
| 100 | ±5% | ≤0,2 % | ≥80 |
| 150 | ±5% | ≤0,2 % | ≥80 |
| 200 | ±5% | ≤0,2 % | ≥100 |
| 225 | ±5% | ≤0,2 % | ≥100 |
| 300 | ±5% | ≤0,2 % | ≥120 |
| 375 | ±5% | ≤0,2 % | ≥120 |
| 450 | ±5% | ≤0,2 % | ≥140 |
| 600 | ±5% | ≤0,2 % | ≥160 |
| 900 | ±5% | ≤0,2 % | ≥200 |
Die Breite reicht von 100 mm bis 3.300 mm und deckt damit alles ab, von schmalen Rohrummantelungen bis hin zu breiten Paneelformen. Alle Details:Produktseite für gehackte Fasermatten (CSM).
Zwei Punkte sind in dieser Tabelle besonders hervorzuheben. Erstens: Die Bruchfestigkeit steigt mit dem Gewicht deutlich an – von ≥80 N bei 100 g/m² auf ≥200 N bei 900 g/m². Daher hat die Angabe einer höheren Bruchfestigkeit eine messbare Bedeutung. Die Nennung einer Zielfestigkeit anstelle der vagen Bezeichnung „schwere Matte“ ermöglicht einen besseren Vergleich Ihrer Angebotsanfragen verschiedener Lieferanten. Zweitens: Die Toleranzen sind eng (±5 % beim Gewicht, ≤0,2 % Feuchtigkeit): Der Feuchtigkeitsgehalt ist wichtig, da feuchte Matten schlecht saugen und Blasen bilden können. Wenn Ihr Betrieb also Material über feuchte Sommer lagert, fragen Sie nach, wie die Rollen verpackt sind und wie lange sie bereits geöffnet waren.
Gewebtes Roving: Richtungsfestigkeit
Gewebtes Rovingsgewebe ist das hochbelastbare Gewebe der GFK-Welt: Bündel von Endlosfasern – dieselben Rovings, die auch beim Faserwickeln verwendet werden (übliche Tex-Werte: 2400 bis 9600) – sind zu einem groben, fließenden Gewebe verwebt. Da die Fasern durchgehend in Kette und Schuss verlaufen, wird die Last ununterbrochen durch die Schicht übertragen. Deshalb übernimmt gewebtes Rovingsgewebe die tragenden Funktionen in Bootsrümpfen, Tanks, Paneelen und Profilen, während CSM (Concept-Structural Manufacturing) Übergänge und Oberflächenbearbeitungen übernimmt.
Die Webart erklärt auch ihre Grenzen. Grobe Faserbündel stehen hervor, sodass bei kosmetischen Teilen die Gefahr des Durchdrucks besteht, es sei denn, eine Matt- oder Schleierschicht trennt den Stoff vom Finish. Und bei komplexen Kurven widersteht der Stoff dem gleichzeitigen Fallen in zwei Richtungen.
Kombi- und Stichmatten: Zwei Arbeitsschritte in einem Durchgang
Eine gewebte Roving-Kombinationsmatte vernäht die gewebte Schicht und eine Kurzfaserschicht zu einem einzigen Bahnmaterial; durch Hinzufügen eines Oberflächenvlieses entsteht eine Vlies-Kombinationsmatte. Die Varianten von Ruifiber verwenden Polyestergarn anstelle eines chemischen Bindemittels, wodurch die Bahn schnell durchtränkt wird und kein Bindemittel zum Auflösen vorhanden ist – ein Laminiervorgang ersetzt zwei, was die hohe Effizienz erklärt.
Standardbreiten von 1250 mm und 1270 mm eignen sich für gängige Formen- und Plattenherstellung. Die vernähte Konstruktion vereint die Richtungsfestigkeit des Rovings mit dem schnellen Dickenaufbau und der Oberflächenverbesserung der geschnittenen Lage in einem Produkt. Ruifiber positioniert die Glasfaser-Vlies-Variante für Anwendungen mit höheren Anforderungen an Flammschutz und Hitzebeständigkeit als die Polyester-Vlies-Variante. Zu den veröffentlichten Anwendungsbereichen gehören pultrudierte Profile, Stäbe, Rohre und Kabelrinnen; korrosionsbeständige Tanks, Rohre und Druckbehälter im Filamentwickelverfahren; sowie geschlossene und offene Formgebungsverfahren – Handlaminieren, RTM und Formpressen.
Der Kompromiss liegt in der Kontrolle. Eine genähte Kombinationsmatte legt das werkseitig vorgegebene Verhältnis von gewebten zu geschnittenen Lagen fest. Wenn Ihr Laminierplan eine individuelle Anpassung dieser Verhältnisse erfordert – beispielsweise für einen zusätzlichen Lineraufbau in einer Korrosionszone –, bieten separate CSM- und gewebte Rovingslagen weiterhin die Möglichkeit zur Feinjustierung. Wählen Sie Kombinationsmatten für eine hohe Wiederholgenauigkeit und schnelle Laminierleistung bei Standardplänen; wählen Sie separate Lagen, wenn der Plan schichtweise erstellt wird.
Siehe diegewebte KombinationsmatteUndSchleier-KombinationsstichmatteDie aktuellen Spezifikationen finden Sie auf den Produktseiten.
Auswahl nach Prozess, nicht nach "Stärke"
Derselbe Teil kann je nach Herstellungsmethode unterschiedliche Antworten rechtfertigen. Verwenden Sie den Prozess, den Sie tatsächlich durchführen, als Ausgangspunkt.
| Verfahren | Typischer Ausgangspunkt | Warum |
| Handlaminierung (komplexe oder kosmetische Teile) | CSM gegen das Gelcoat, abwechselnd mit Rovingsgewebe in der Struktur; CSM als letzte Schicht, wenn die Rückseite sichtbar ist | CSM saugt sich schnell voll, passt sich Kurven an und verbindet die Lagen miteinander; die klassische Wechselwebung glättet das Gewebe und verbindet den Stoffstapel. |
| Handlaminierung (große ebene oder leicht gebogene Flächen) | Gewebte Kombinationsmatte | Ein einziger Arbeitsgang sorgt für gerichtete Festigkeit und gleichzeitig für einen größeren Materialaufbau; weniger Handhabung als bei separaten Lagen. |
| Pultrusion | Schleierkombinationsstichmatte oder für die Matrize geeignete Stoffe; Direktvorgarn trägt die Längsfasern | Die vernähten, bindemittelfreien Blätter werden kontinuierlich durchnässt; der Schleier trägt zu einer glatteren Oberflächenstruktur bei. |
| Filamentwicklung (Tanks, Rohre) | Direktes Roving für den Festigkeitspfad; CSM- oder Schleierschichten in der Korrosionsauskleidung | Kontinuierliches Roving bildet den Lastpfad; feinere Matten erzeugen die harzreiche Innenfläche. |
Wenn die Aufgabe einer Schicht in der kosmetischen Oberflächenbehandlung oder dem Korrosionsschutz besteht, ist das Aufgabe eines Oberflächenschleiers, nicht einer schweren Matte – der Feinfaserschleier (20–90 g/m²) dient genau dazu, eine harzreiche Oberfläche zu schaffen, die eine gröbere Verstärkung verdeckt.
Aufbau des Laminats: ein praktisches Beispiel
So fügen sich die einzelnen Komponenten zu einem Stapel zusammen. Nehmen wir einen korrosionsbeständigen Lagertank, der in Handarbeit laminiert wird – ein typischer Fall, bei dem jede Schicht eine bestimmte Funktion hat.Dies ist eine Veranschaulichung der Schichtrollen, keine technische Konstruktionszeichnung; Laminatpläne für den Einsatz unter Druck oder in chemischen Umgebungen müssen hinsichtlich des verwendeten Harzes, der Temperatur und der eingesetzten Chemikalien validiert werden.
1. Trennmittel / Gelcoat— die fertige Außenfläche.
2. Oberflächenschleier(fein, 20–90 g/m² Klasse) — erzeugt eine harzreiche innere Auskleidungsfläche, sodass grobe Fasern niemals mit dem Speichermedium in Berührung kommen.
3.CSM-Decklagen— Aufbau der Linerdicke mit isotropen, harzreichen Schichten.
4. Gewebtes Kammgarn— tragen die strukturelle Last in den beiden Geweberichtungen.
5.CSM— die nächste Gewebelage verbinden und das Gewebemuster ebnen.
Wiederholen Sie die Schritte 4–5, um die gewünschte Dicke zu erreichen; schließen Sie mit CSM, wo die Rückseite sichtbar ist.
Beim Pultrusionsverfahren und Filamentwickeln gilt die gleiche Logik, nur mit anderen Akteuren: Eine Schleier-Kombinations-Stichmatte kann die separaten Schleier-plus-Matte-Durchgänge ersetzen, und Direktroving ersetzt Gewebe als Endlosfaserträger.
Was Sie vor Ihrer Bestellung bestätigen sollten
Die in diesem Artikel genannten Gewichts- und Breitenangaben basieren auf veröffentlichten Produktdaten oder branchenüblichen Standards – bitte prüfen Sie die genauen Spezifikationen für Ihr Harz und Ihren Prozess, bevor Sie eine Bestellung aufgeben. Eine vergleichbare Angebotsanfrage (RFQ) enthält folgende Angaben:
1. Laminierte Rollejeder Schicht (Oberflächen-, Auskleidungs-, Struktur-, Übergangsschicht).
2. Material und Konstruktion— CSM (Pulver- vs. Emulsionsbindemittel), gewebtes Roving oder genähte Kombination.
3. Gewicht pro Lagein g/m² — für CSM, siehe die oben stehende Tabelle; für gewebte Vorgarngewichte, fordern Sie das aktuelle Datenblatt des Lieferanten an.
4. Breite und Rollenformat— Standard-Schlitzbreiten und Spleiß-/Verbindungsrichtlinien pro Rolle.
5. Harzsystem— Polyester, Vinylester oder Epoxidharz und Aushärtungsmethode.
6. Prozess— Handlaminieren, Spritzlaminieren, Infusion, Pultrusion, Wickeln, RTM.
7. Umgang mit Einschränkungen— Formgeometrie, Mindestradien, sichtbare Oberflächen.
8. Dokumentation— Technisches Datenblatt und, für Testläufe, eine Probe für Benetzungstests mit Ihrem eigenen Harz.
Häufig gestellte Fragen
Welches Material ist stärker, geschnittene Fasermatten oder gewebtes Roving?
Pro Gewichtseinheit trägt gewebtes Roving die Last entlang der Gewebeachsen, während CSM kürzere Fasern in alle Richtungen verteilt. Dieser Vergleich ist jedoch nur bei gleichem Gewicht, gleichem Harzgehalt und gleicher Lastrichtung aussagekräftig. In der Praxis ist die Frage nicht entweder/oder: CSM sorgt für Deckkraft, Verklebung und Oberflächenbearbeitung, gewebtes Roving für richtungsabhängige Festigkeit, und die meisten Handlaminierverfahren kombinieren beides.
Kann ich CSM und gewebtes Rovings in einem Laminat zusammen verwenden?
Ja – das abwechselnde Laminieren ist die gängige Praxis beim Handlaminieren, da sich die Schwächen der einzelnen Lagen gegenseitig ausgleichen: CSM glättet das grobe Gewebe, verbessert die Haftung zwischen den Lagen und verringert die Wasserausbreitung entlang der Rovingsbündel; das gewebte Roving trägt die Last. Kombinationsmatten vereinen die beiden Eigenschaften zu einer einzigen Matte, wenn die Laminierzeit wichtiger ist als die Kontrolle einzelner Lagen.
Spielt die Art des Bindemittels in CSM eine Rolle?
Ja. Pulver- und Emulsionsbindemittel lösen sich beim Formgebungsprozess im Harz auf. Dadurch kann sich die CSM-Matte anpassen und verfestigen – gleichzeitig binden sie die Matte aber auch an kompatible Harzsysteme und -prozesse. Bei Infusions-, Pultrusions- oder Wickelverfahren anstelle von Handlaminieren entfällt der Auflösungsschritt bei einer bindemittelfreien, vernähten Matte vollständig. Geben Sie bei Ihrer Angebotsanfrage bitte Ihr Harz und Ihren Prozess an, damit das passende Bindemittel ausgewählt werden kann.
Sind Sie bereit, Ihr Laminat zu spezifizieren? Entdecken Sie die Glasfaserverstärkungsprodukte von Ruifiber— Kurzfasermatten, gewebte Vorgarn-Kombinationsmatten, Schleier-Kombinations-Stichmatten, Oberflächenschleier und Direktvorgarne, mit Breiten und Gewichten für das Handlaminieren durch Pultrusion.

Adresse
Gebäude Nr. 26, MAX Technology Park Phase II, Baoshan District, Shanghai, China
Telefon
0086-21-56976143
0086-18621915640
021-56655615 (Inland)
13061721501
Std
24-Stunden-Service
Shanghai Ruifiber Industry Co., Ltd.
Adresse des Verkaufsbüros
Industriepark Shanghai Ruifiber (Fengxian), Fengxian, Xuzhou, China
Tel.:+86-21-56976143021-56655615 (Inland)+86-1862191564013061721501
Fax: +86-21-5697 5453
Webseite:www.rfiber-laidscrim.com
Online-Shops:https://ruifiber.en.alibaba.com(International)https://ruifiber.1688.com(China)
Shanghai Ruifiber (Fengxian) Industriepark

Shanghai Ruifiber (Fengxian) Industriepark
Adresse: Fengxian Industriepark für Elektrofahrzeuge, Zubehörpark, Xuzhou, Jiangsu, China
Möchten Sie mit uns zusammenarbeiten?
Veröffentlichungsdatum: 27. Oktober 2026