
चॉप्ड स्ट्रैंड मैट बनाम वोवन रोविंग (और कॉम्बो मैट): अपना लैमिनेट कैसे बनाएं
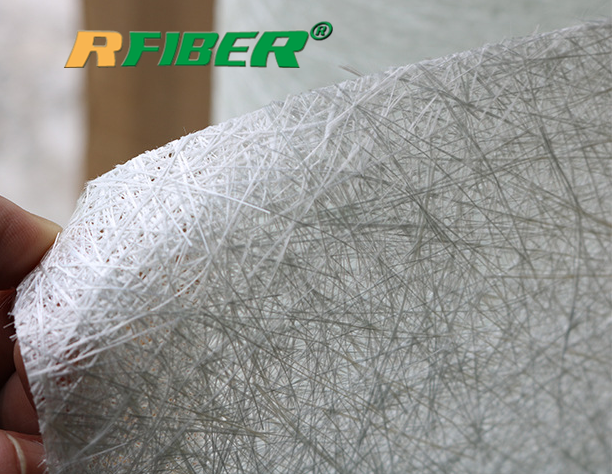
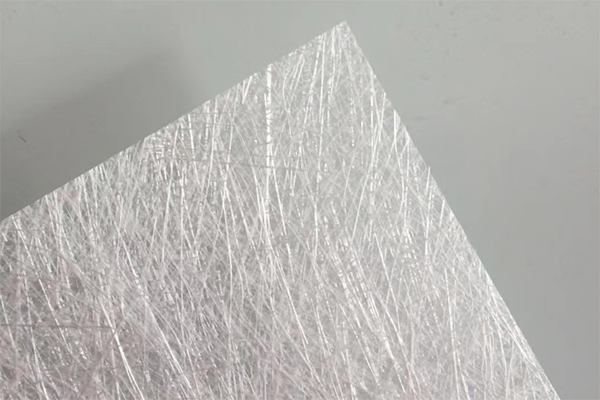
सीएसएम की शुरुआत निरंतर कांच से होती है जिसे छोटे रेशों (आमतौर पर 25-50 मिमी) में काटा जाता है और एक अनियमित जाली के रूप में जमा किया जाता है, फिर इसे पाउडर या इमल्शन पॉलिएस्टर बाइंडर के साथ जोड़ा जाता है जो मोल्डिंग के दौरान राल में घुल जाता है। चूंकि कोई भी रेशा एक सिरे से दूसरे सिरे तक नहीं जाता है, इसलिए मजबूती हर दिशा में समान रूप से वितरित होती है, और शीट उन जटिल वक्रों के अनुरूप ढल जाती है जिन्हें बुना हुआ कपड़ा पार कर जाता है या उनसे अलग हो जाता है। यह आसानी से गीला हो जाता है, कठोर परतों के बीच अच्छी तरह से जुड़ जाता है, और हैंड ले-अप, स्प्रे-अप और इन्फ्यूजन सहित पॉलिएस्टर, विनाइल एस्टर और एपॉक्सी राल प्रणालियों के साथ संगत है।
वही अनियमित संरचना इसकी खामी है। बुनी हुई संरचना की तुलना में रोएँदार जाली अधिक राल सोख लेती है, इसलिए प्रति मिलीमीटर राल की खपत अधिक होती है और इसकी पूर्ण शक्ति निरंतर फाइबर की तुलना में कम होती है - यह राल का सही अनुमान लगाने का मामला है, कोई दोष नहीं। सीएसएम उन क्षेत्रों में सबसे अच्छा काम करता है जहाँ इसके गुण मायने रखते हैं: जेल-कोट बैकअप परतें, संक्षारण-रोधी लाइनर, जटिल आकृतियों को ढालना और बुनी हुई परतों के बीच अंतर्परत बंधन।
तीनों सामग्रियों को एक ही तालिका में प्रस्तुत किया गया है।
अगर आप पूछें कि चॉप्ड स्ट्रैंड मैट या वोवन रोविंग में से कौन ज़्यादा मज़बूत है, तो लगभग हर सप्लायर फोरम से आपको एक जैसा जवाब मिलेगा। लेकिन यह पहला सवाल ही गलत है। लैमिनेट सिर्फ "मज़बूत" शीटों का ढेर नहीं होता; यह परतों का एक समूह होता है, जिनमें से हर एक का अपना काम होता है: मोटाई बढ़ाना, किसी खास दिशा में भार उठाना, जटिल घुमावों को जोड़ना या सतह की सुरक्षा करना। एक बार जब आप काम तय कर लेते हैं, तो सामग्री का चुनाव अक्सर अपने आप हो जाता है: कभी चॉप्ड स्ट्रैंड मैट, कभी वोवन रोविंग, अक्सर दोनों बारी-बारी से, और कभी-कभी स्टिच्ड कॉम्बो मैट जो एक ही बार में दो काम कर देता है।
यह गाइड तीनों प्रकार की सामग्रियों की तुलना उत्पादन और खरीद टीमों द्वारा उनके वास्तविक विनिर्देशों के आधार पर करती है — संरचना, राल के व्यवहार और प्रक्रिया के आधार पर — और सामान्य श्रेणियों के बजाय वास्तविक प्रकाशित वजन डेटा का उपयोग करती है। अंत में, इसमें एक हल किया हुआ उदाहरण और एक RFQ चेकलिस्ट दी गई है जिसे आप सीधे आपूर्तिकर्ता को भेज सकते हैं।
कटे हुए रेशों वाली मैट: कवरेज, अनुकूलता और मोटाई निर्माण
ये तीनों ही ग्लास-फाइबर रीइन्फोर्समेंट हैं, लेकिन इनकी संरचना इस तरह से भिन्न होती है कि यह निर्धारित होता है कि लैमिनेट में प्रत्येक का स्थान कहाँ होगा।
| कटा हुआ स्ट्रैंड मैट (सीएसएम) | बुना हुआ रोविंग | कॉम्बो / सिलाई मैट | |
| संरचना | 25-50 मिमी आकार के कटे हुए रेशे, अनियमित रूप से वितरित, एक पाउडर या इमल्शन बाइंडर द्वारा बंधे हुए। | ताना और बाना में आपस में गुंथे हुए निरंतर रोविंग बंडल | बुनी हुई रोविंग परत + कटी हुई परत (वैकल्पिक रूप से एक सतही आवरण) को एक ही शीट में सिल दिया गया है। |
| शक्ति की दिशा | समदैशिक — समतलीय दिशाओं में सभी समान | दिशात्मक — कपड़े की दोनों अक्षों के अनुदिश उच्चतम | रोविंग परत से दिशात्मक; कटी हुई परत से अनुरूप |
| विशिष्ट भूमिका | मोटाई निर्माण, संक्रमण, जटिल वक्र, अंतरपरत बंधन | प्राथमिक संरचनात्मक परत | एक ही ले-अप पास में दो-स्तरीय काम |
| बाइंडर | घुलने वाला पाउडर/इमल्शन बाइंडर | कोई नहीं (बुना हुआ) | कोई नहीं — पॉलिएस्टर सिलाई धागा |
| कड़ी निगाह रखो | उच्च रेज़िन अवशोषण; तंग त्रिज्याओं के लिए प्रतिबद्ध होने से पहले ड्रेप करें | दृश्यमान सतहों पर प्रिंट-थ्रू बुनाई; जटिल वक्रों पर खराब ड्रेप | थोक माल की हैंडलिंग; ऑर्डर करते समय वजन और चौड़ाई की पुष्टि अवश्य करें। |
रुइफिबर सीएसएम — प्रकाशित विनिर्देश तालिका
| वजन (ग्राम/वर्ग मीटर) | सहनशीलता | नमी की मात्रा | विखंडन सामर्थ्य (N) |
| 100 | ±5% | ≤0.2% | ≥80 |
| 150 | ±5% | ≤0.2% | ≥80 |
| 200 | ±5% | ≤0.2% | ≥100 |
| 225 | ±5% | ≤0.2% | ≥100 |
| 300 | ±5% | ≤0.2% | ≥120 |
| 375 | ±5% | ≤0.2% | ≥120 |
| 450 | ±5% | ≤0.2% | ≥140 |
| 600 | ±5% | ≤0.2% | ≥160 |
| 900 | ±5% | ≤0.2% | ≥200 |
चौड़ाई 100 मिमी से लेकर 3,300 मिमी तक है, जिसमें संकीर्ण पाइप रैप से लेकर चौड़े पैनल मोल्ड तक सब कुछ शामिल है। पूरी जानकारी:चॉप्ड स्ट्रैंड मैट (सीएसएम) उत्पाद पृष्ठ.
उस तालिका से दो बातें ध्यान देने योग्य हैं। पहली बात, भार के साथ टूटने की क्षमता में स्पष्ट वृद्धि होती है — 100 ग्राम/मीटर² पर ≥80 N से लेकर 900 ग्राम/मीटर² पर ≥200 N तक — इसलिए "भारी सामग्री" का एक मापने योग्य अर्थ है, और अस्पष्ट "भारी मैट" के बजाय लक्षित क्षमता का उल्लेख करने से आपका अनुरोध अनुरोध (RFQ) आपूर्तिकर्ताओं के बीच तुलनीय हो जाता है। दूसरी बात, सहनशीलता सीमा सख्त है (भार पर ±5%, नमी पर ≤0.2%): नमी की मात्रा मायने रखती है क्योंकि नम मैट ठीक से गीला नहीं होता और उपयोग के दौरान उसमें फफोले पड़ सकते हैं, इसलिए यदि आपकी दुकान में सामग्री को उमस भरी गर्मियों में रखा जाता है, तो पूछें कि रोल कैसे लपेटे जाते हैं और वे कितने समय से खुले हैं।
बुनी हुई रोविंग: दिशात्मक मजबूती
बुनी हुई रोविंग, एफआरपी की दुनिया का सबसे मज़बूत कपड़ा है: इसमें निरंतर तंतुओं के बंडल बुने होते हैं — वही रोविंग जिनका उपयोग फिलामेंट वाइंडिंग में किया जाता है, जहाँ सामान्य टेक्स मान 2,400 से 9,600 तक होते हैं — जिन्हें आपस में मिलाकर एक मोटा, लचीला कपड़ा बनाया जाता है। क्योंकि तंतु ताने और बाने के साथ निरंतर चलते हैं, इसलिए भार परत के माध्यम से निर्बाध रूप से प्रवाहित होता है, यही कारण है कि बुनी हुई रोविंग नावों के पतवारों, टैंकों, पैनलों और प्रोफाइलों में संरचनात्मक कार्य करती है, जबकि सीएसएम इसके आसपास के संक्रमण और सतह के कार्यों को संभालती है।
इसकी बुनाई ही इसकी सीमाओं को स्पष्ट करती है। मोटे बंडल सतह से उभरे हुए होते हैं, इसलिए कॉस्मेटिक भागों पर प्रिंट-थ्रू का खतरा बना रहता है, जब तक कि कपड़े को फिनिश से अलग करने के लिए मैट या वेइल की परत न हो। और जटिल घुमावों पर, कपड़ा एक साथ दो दिशाओं में लटकने में बाधा डालता है।
कॉम्बो और स्टिच मैट: एक ही बार में दो काम
बुने हुए रोविंग कॉम्बो मैट में बुनी हुई परत और कटी हुई स्ट्रैंड की परत को एक ही शीट में सिला जाता है; सतह पर एक घूंघट जोड़ने से यह घूंघट कॉम्बो स्टिच मैट बन जाता है। रुइफिबर के संस्करणों में रासायनिक बाइंडर के बजाय पॉलिएस्टर स्टिचिंग यार्न का उपयोग किया जाता है, इसलिए शीट जल्दी गीली हो जाती है और इसमें घुलने वाला कोई बाइंडर नहीं होता है - एक ले-अप पास दो की जगह लेता है, और यही इसकी दक्षता का दावा है।
मानक चौड़ाई 1,250 मिमी और 1,270 मिमी है, जो सामान्य मोल्ड और पैनल के काम के लिए उपयुक्त है। सिलाई वाली संरचना रोविंग की दिशात्मक मजबूती और कटी हुई परत की तेजी से मोटाई बढ़ाने और सतह में सुधार को एक ही उत्पाद में बरकरार रखती है; रुइफिबर फाइबरग्लास वेल संस्करण को उन अनुप्रयोगों के लिए उपयुक्त बनाता है जिनमें पॉलिएस्टर-वेल संस्करण की तुलना में उच्च ज्वाला मंदता और ताप प्रतिरोध की आवश्यकता होती है। प्रकाशित अनुप्रयोगों में पुल्ट्रूडेड प्रोफाइल, रॉड, ट्यूब और केबल ट्रे; फिलामेंट वाइंडिंग द्वारा संक्षारण-प्रतिरोधी टैंक, पाइप और प्रेशर वेसल; और क्लोज्ड और ओपन मोल्डिंग - हैंड ले-अप, आरटीएम और कम्प्रेशन मोल्डिंग शामिल हैं।
इसमें नियंत्रण की कमी होती है। सिले हुए कॉम्बो मैट में आपको फैक्ट्री द्वारा निर्धारित बुने और कटे हुए परतों के अनुपात का पालन करना होता है; यदि आपके लैमिनेट शेड्यूल में इन दोनों को अलग-अलग समायोजित करने की आवश्यकता है — उदाहरण के लिए, जंग लगने वाले क्षेत्र में अतिरिक्त लाइनर का निर्माण — तो अलग-अलग सीएसएम और बुने हुए रोविंग प्लाई आपको बेहतर समायोजन की सुविधा देते हैं। मानक शेड्यूल पर दोहराव और ले-अप गति के लिए कॉम्बो मैट चुनें; जहां शेड्यूल परत दर परत तैयार किया जाता है, वहां अलग-अलग प्लाई चुनें।
देखेंबुनी हुई रोविंग कॉम्बो मैटऔरघूंघट कॉम्बो सिलाई मैटवर्तमान विशिष्टताओं के लिए उत्पाद पृष्ठ देखें।
चयन प्रक्रिया के आधार पर होना चाहिए, न कि "शक्ति" के आधार पर।
एक ही भाग के निर्माण के तरीके के आधार पर अलग-अलग उत्तर हो सकते हैं। आप जिस प्रक्रिया का उपयोग करते हैं, उसे प्रारंभिक बिंदु के रूप में लें।
| प्रक्रिया | सामान्य आरंभिक बिंदु | क्यों |
| हाथ से ले-अप करना (जटिल या कॉस्मेटिक पुर्जे) | जेल कोट के ऊपर सीएसएम, संरचना में बुने हुए रोविंग के साथ बारी-बारी से; यदि पिछला भाग दिखाई दे रहा हो तो सीएसएम अंतिम परत के रूप में। | सीएसएम जल्दी गीला हो जाता है, वक्रों के अनुरूप ढल जाता है और परतों को आपस में जोड़ता है; पारंपरिक प्रत्यावर्तन बुनाई को सुचारू बनाता है और ढेर को एक साथ बांधता है। |
| हैंड ले-अप (बड़े सपाट या हल्के घुमावदार क्षेत्र) | बुनी हुई रोविंग कॉम्बो मैट | एक ही बार में दिशात्मक मजबूती और मोटाई दोनों मिलती हैं; अलग-अलग परतों की तुलना में कम मेहनत करनी पड़ती है। |
| pultrusion | वेल कॉम्बो स्टिच मैट या डाई के लिए उपयुक्त कपड़े; डायरेक्ट रोविंग अनुदैर्ध्य रेशों को वहन करती है | सिले हुए, बाइंडर-मुक्त शीट लगातार गीले होते रहते हैं; पर्दा एक चिकनी सतह बनाने में मदद करता है। |
| फिलामेंट वाइंडिंग (टैंक, पाइप) | मजबूती के मार्ग के लिए डायरेक्ट रोविंग; संक्षारण लाइनर में सीएसएम या वेल लेयर्स | निरंतर रोविंग से भार पथ बनता है; महीन मैट से राल से भरपूर आंतरिक सतह बनती है। |
यदि किसी परत का काम कॉस्मेटिक फिनिश या जंग-रोधी नियंत्रण है, तो यह सतह की परत का काम है, न कि भारी मैट का - महीन रेशे वाली परत (20-90 ग्राम/वर्ग मीटर) का उद्देश्य ही एक राल-समृद्ध सतह बनाना है जो मोटे सुदृढीकरण को छुपाती है।
लैमिनेट बनाना: एक उदाहरण
यहां बताया गया है कि भूमिकाएं किस प्रकार एक स्टैक में व्यवस्थित होती हैं। उदाहरण के लिए, हाथ से निर्मित जंग-रोधी भंडारण टैंक लें - यह एक सामान्य उदाहरण है जहां प्रत्येक परत का एक अलग कार्य होता है।यह परतों की भूमिकाओं का एक उदाहरण है, इंजीनियरिंग डिज़ाइन नहीं; दबावयुक्त या रासायनिक सेवा के लिए लैमिनेट शेड्यूल को संबंधित राल, तापमान और रसायनों के लिए मान्य किया जाना चाहिए।
1. मोल्ड रिलीज / जेल कोट— अंतिम रूप से तैयार बाहरी सतह।
2. सतही आवरण(बारीक, 20-90 ग्राम/वर्ग मीटर वर्ग) - एक राल-समृद्ध आंतरिक लाइनर सतह बनाता है ताकि मोटे रेशे कभी भी संग्रहित मीडिया को न छू सकें।
3. सीएसएम लाइनर प्लाई— आइसोट्रोपिक, रेजिन-समृद्ध परतों के साथ लाइनर की मोटाई बढ़ाएं।
4. बुनी हुई रोविंग— दोनों दिशाओं में संरचनात्मक भार वहन करना।
5.सीएसएमअगली बुनी हुई परत को जोड़ें और बुनाई के प्रिंट को समतल करें।
निर्धारित मोटाई तक पहुंचने के लिए चरण 4-5 को दोहराएं; जहां पिछला भाग दिखाई दे रहा हो वहां सीएसएम से बंद करें।
पुल्ट्रूज़न और फिलामेंट वाइंडिंग में, अलग-अलग घटकों के साथ यही तर्क लागू होता है: एक वेल कॉम्बो स्टिच मैट अलग-अलग वेल-प्लस-मैट पास की जगह ले सकता है, और डायरेक्ट रोविंग निरंतर फाइबर वाहक के रूप में बुने हुए कपड़े की जगह ले सकता है।
ऑर्डर देने से पहले किन बातों की पुष्टि करनी चाहिए
इस लेख में दिए गए वजन और चौड़ाई की सीमाएं प्रकाशित उत्पाद डेटा या स्पष्ट रूप से चिह्नित उद्योग मानक हैं - प्रतिबद्धता जताने से पहले अपने रेज़िन और प्रक्रिया के अनुसार सटीक विनिर्देशों की पुष्टि कर लें। एक तुलनीय आरएफक्यू में निम्नलिखित बातें कही गई हैं:
1. लैमिनेट रोलप्रत्येक परत (सतही, लाइनर, संरचनात्मक, संक्रमण) की।
2. सामग्री और निर्माण— सीएसएम (पाउडर बनाम इमल्शन बाइंडर), बुना हुआ रोविंग, या सिला हुआ संयोजन।
3. प्रति परत वजनग्राम/मीटर² में — सीएसएम के लिए, ऊपर दी गई प्रकाशित तालिका से उद्धरण लें; बुने हुए रोविंग के वजन के लिए, आपूर्तिकर्ता से वर्तमान विनिर्देश पत्रक का अनुरोध करें।
4. चौड़ाई और रोल प्रारूप— प्रति रोल मानक स्लिट चौड़ाई और स्प्लिस/जोड़ने की नीति।
5. रेजिन प्रणाली— पॉलिएस्टर, विनाइल एस्टर या एपॉक्सी, और उपचार विधि।
6. प्रक्रिया— हैंड ले-अप, स्प्रे-अप, इन्फ्यूजन, पल्ट्रूजन, वाइंडिंग, आरटीएम।
7. बाधाओं को संभालना— मोल्ड की ज्यामिति, न्यूनतम त्रिज्या, दृश्यमान सतहें।
8. प्रलेखन— तकनीकी डेटा शीट और, परीक्षण के लिए, आपके अपने रेजिन में वेट-आउट परीक्षण के लिए एक नमूना।
अक्सर पूछे जाने वाले प्रश्न
कटे हुए रेशों से बनी चटाई या बुनी हुई रोविंग में से कौन अधिक मजबूत है?
प्रति इकाई भार के हिसाब से, बुनी हुई रोविंग (वोवन रोविंग) के निरंतर रेशे कपड़े की अक्षों के अनुदिश भार वहन करते हैं, जबकि सीएसएम (CSM) में छोटे रेशे हर दिशा में वितरित होते हैं। लेकिन यह तुलना केवल समान भार, समान रेज़िन सामग्री और समान भार दिशा की स्थिति में ही लागू होती है। व्यवहार में प्रश्न यह नहीं है कि कौन सा बेहतर है: सीएसएम आवरण, बंधन और सतही कार्य प्रदान करता है, बुनी हुई रोविंग दिशात्मक मजबूती प्रदान करती है, और अधिकांश हैंड ले-अप्स में दोनों का उपयोग होता है।
क्या मैं एक ही लैमिनेट में सीएसएम और बुने हुए रोविंग का एक साथ उपयोग कर सकता हूँ?
जी हां—इन्हें बारी-बारी से इस्तेमाल करना मानक हैंड ले-अप तकनीक है, क्योंकि ये दोनों एक-दूसरे की कमियों को पूरा करती हैं: सीएसएम (CSM) मोटे बुनाई को चिकना बनाता है, परतों के बीच बेहतर जुड़ाव प्रदान करता है और रोविंग बंडलों के साथ पानी के रिसाव को धीमा करता है; जबकि बुनी हुई रोविंग भार वहन करती है। कॉम्बो मैट में इन दोनों को एक ही शीट में सिल दिया जाता है, जब ले-अप के समय को देखते हुए परत-दर-परत नियंत्रण से अधिक महत्व दिया जाता है।
क्या CSM में बाइंडर का प्रकार मायने रखता है?
जी हां। मोल्डिंग के दौरान पाउडर और इमल्शन बाइंडर राल में घुल जाते हैं, जिससे सीएसएम को आकार मिलता है और वह ठोस हो जाता है — लेकिन ये बाइंडर मैट को संगत राल प्रणालियों और प्रक्रियाओं से भी जोड़ते हैं। यदि आपकी प्रक्रिया हैंड ले-अप के बजाय इन्फ्यूजन, पल्ट्रूजन या वाइंडिंग है, तो बाइंडर-मुक्त स्टिच्ड मैट में घुलने की प्रक्रिया पूरी तरह से समाप्त हो जाती है। कोटेशन मांगते समय अपनी राल और प्रक्रिया का उल्लेख करें ताकि बाइंडर का मिलान हो सके।
क्या आप अपने लैमिनेट के स्पेसिफिकेशन तय करने के लिए तैयार हैं? रुइफिबर फाइबरग्लास सुदृढ़ीकरण उत्पादों को ब्राउज़ करें— चॉप्ड स्ट्रैंड मैट, वोवन रोविंग कॉम्बो मैट, वेल कॉम्बो स्टिच मैट, सरफेस वेल्स और डायरेक्ट रोविंग, हैंड ले-अप से लेकर पल्ट्रूजन तक की चौड़ाई और वजन के साथ।

पता
बिल्डिंग नंबर 26, मैक्स टेक्नोलॉजी पार्क फेज II, बाओशान जिला, शंघाई, चीन
फ़ोन
0086-21-56976143
0086-18621915640
021-56655615 (घरेलू)
13061721501
घंटे
24 घंटे सेवा
शंघाई रुइफाइबर इंडस्ट्री कंपनी लिमिटेड
बिक्री कार्यालय का पता
शंघाई रुइफाइबर (फेंग्ज़िआन) इंडस्ट्री पार्क, फेंग्ज़िआन, ज़ुझाउ, चीन
दूरभाष:+86-21-56976143021-56655615 (घरेलू)+86-1862191564013061721501
फैक्स: +86-21-5697 5453
वेबसाइट:www.rfiber-laidscrim.com
ऑनलाइन दुकानें:https://ruifiber.en.alibaba.com(अंतरराष्ट्रीय)https://ruifiber.1688.com(चीन)
शंघाई रुइफिबर (फेंगक्सियन) उद्योग पार्क

शंघाई रुइफिबर (फेंगक्सियन) उद्योग पार्क
पता: फेंगक्सियन इलेक्ट्रिक वाहन औद्योगिक पार्क सहायक पार्क, ज़ुझोउ, जियांग्सू, चीन
हमारे साथ काम करना चाहते हैं?
पोस्ट करने का समय: 27 अक्टूबर 2026