
Tapis de fibres coupées vs roving tissé (et tapis combiné) : comment fabriquer votre stratifié
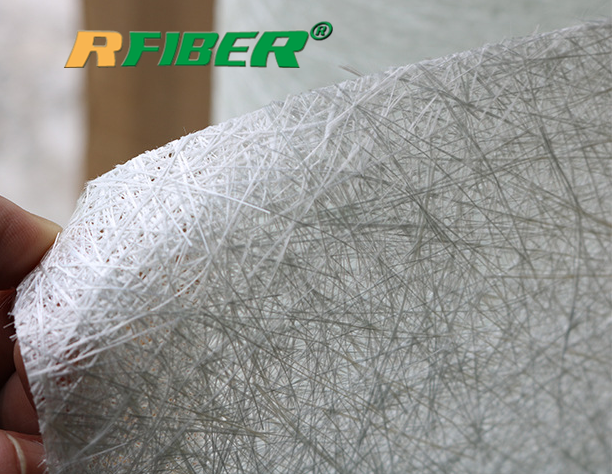
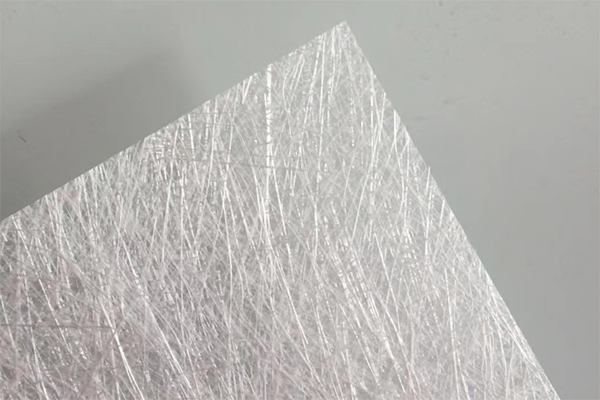
Le CSM est fabriqué à partir de verre continu découpé en fibres courtes (généralement de 25 à 50 mm) et déposé sous forme de nappe aléatoire. Ces fibres sont ensuite liées par un liant polyester en poudre ou en émulsion qui se dissout dans la résine lors du moulage. L'absence de fibres s'étendant d'un bord à l'autre assure une résistance uniforme dans toutes les directions et permet à la feuille d'épouser les courbes complexes, contrairement à un tissu tissé. Il s'imprègne facilement de matière, adhère parfaitement entre les couches plus rigides et est compatible avec les systèmes de résine polyester, vinylester et époxy, que ce soit par stratification manuelle, projection ou infusion.
Cette même architecture aléatoire présente l'inconvénient d'être moins performante. La structure duveteuse retient davantage de résine qu'une construction tissée, ce qui entraîne une consommation de résine plus élevée par millimètre fini et une résistance absolue inférieure à celle de la fibre continue. Il s'agit d'une question d'estimation réaliste de la quantité de résine, et non d'un défaut. Le CSM excelle dans les applications où ses qualités sont essentielles : couches de support en gelcoat, revêtements anticorrosion, moulage de formes complexes et liaison intercouche entre les plis tissés.
Les trois matériaux, dans un seul tableau
Demandez quel matériau est le plus résistant – mat de fibres coupées ou roving tissé – et vous obtiendrez une réponse péremptoire sur presque tous les forums de fournisseurs. Pourtant, c'est une mauvaise question à se poser en premier. Un stratifié n'est pas un empilement de feuilles « résistantes » ; c'est un ensemble de couches, chacune ayant une fonction spécifique : augmenter l'épaisseur, supporter une charge dans une direction donnée, épouser des courbes complexes ou protéger une surface. Une fois ces fonctions définies, le choix du matériau s'impose souvent de lui-même : tantôt mat de fibres coupées, tantôt roving tissé, fréquemment une alternance des deux, et parfois un mat combiné cousu qui remplit deux fonctions en une seule opération.
Ce guide compare les trois familles de matériaux selon les spécifications réelles des équipes de production et d'achat (structure, comportement de la résine et procédé de fabrication) et utilise des données de poids publiées plutôt que des fourchettes génériques. Il se termine par un exemple concret et une liste de contrôle pour une demande de devis (RFQ) à envoyer directement à un fournisseur.
Tapis à fibres coupées : couverture, conformabilité et épaisseur.
Ces trois renforts sont en fibre de verre, mais leur architecture diffère de manière à déterminer leur place respective dans un stratifié.
| Tapis à brins coupés (CSM) | mèche tissée | Tapis combiné / à coudre | |
| Structure | Fibres hachées de 25 à 50 mm, réparties aléatoirement, maintenues par un liant en poudre ou en émulsion. | Des faisceaux de mèches continues entrelacées en chaîne et en trame | Couche de roving tissée + couche de fibres hachées (éventuellement un voile de surface) cousues en une seule feuille |
| Direction de la force | Isotrope — similaire dans toutes les directions du plan | Directionnel — plus élevé le long des deux axes du tissu | Directionnel par rapport à la couche de mèches ; conformable par rapport à la couche coupée |
| Rôle typique | Épaisseur croissante, transitions, courbes complexes, liaison intercouche | couche structurale primaire | Travail à deux couches en une seule passe de stratification |
| Liant | Liant en poudre dissolvante/émulsion | Aucun (tissé) | Aucun — fil à coudre en polyester |
| Attention à | Absorption de résine plus élevée ; draper avant de s'engager dans des rayons de courbure serrés | Impression par transparence sur les surfaces visibles ; mauvais drapé sur les courbes complexes | Manutention de marchandises volumineuses ; veuillez confirmer le poids et la largeur lors de votre commande. |
Ruifiber CSM — tableau des spécifications publié
| Poids (g/m²) | Tolérance | teneur en humidité | Résistance à la rupture (N) |
| 100 | ±5% | ≤0,2% | ≥80 |
| 150 | ±5% | ≤0,2% | ≥80 |
| 200 | ±5% | ≤0,2% | ≥100 |
| 225 | ±5% | ≤0,2% | ≥100 |
| 300 | ±5% | ≤0,2% | ≥120 |
| 375 | ±5% | ≤0,2% | ≥120 |
| 450 | ±5% | ≤0,2% | ≥140 |
| 600 | ±5% | ≤0,2% | ≥160 |
| 900 | ±5% | ≤0,2% | ≥200 |
La largeur varie de 100 mm à 3 300 mm, couvrant ainsi toutes les applications, des habillages de tuyaux étroits aux moules de panneaux larges. Plus de détails :page produit du tapis à fibres coupées (CSM).
Deux points importants ressortent de ce tableau. Premièrement, la résistance à la rupture augmente de façon linéaire avec le poids — de ≥ 80 N à 100 g/m² à ≥ 200 N à 900 g/m² — ce qui donne un sens concret à l'expression « opter pour un matériau plus lourd ». Indiquer une résistance cible plutôt qu'une vague mention de « tapis épais » permet de comparer les offres des différents fournisseurs. Deuxièmement, les tolérances sont strictes (± 5 % sur le poids, ≤ 0,2 % d'humidité) : le taux d'humidité est important car un tapis humide s'imbibe mal et peut cloquer à l'usage. Par conséquent, si votre magasin stocke le matériau pendant les étés humides, renseignez-vous sur le conditionnement des rouleaux et leur durée d'ouverture.
Mèche tissée : résistance directionnelle
Le roving tissé est le tissu robuste par excellence des matériaux composites à fibres de verre (FRP) : il s’agit de faisceaux de filaments continus – les mêmes rovings utilisés pour le bobinage filamentaire, dont le tex varie généralement de 2 400 à 9 600 – entrelacés pour former un tissu à armure grossière et souple. Grâce à la continuité des fibres le long de la chaîne et de la trame, la charge se répartit sans interruption à travers la couche. C’est pourquoi le roving tissé assure les fonctions structurelles des coques de bateaux, des réservoirs, des panneaux et des profilés, tandis que le CSM (Contre-Metal-Shaper) se charge des transitions et des finitions de surface.
Ce même tissage explique ses limites. Les fibres grossières dépassent de la surface, ce qui représente un risque réel de transparence sur les parties décoratives, à moins qu'une couche de mat ou de voile ne sépare le tissu de la finition. De plus, sur les courbes complexes, le tissu résiste au drapage dans deux directions simultanément.
Tapis combinés et tapis de couture : deux tâches en un seul passage
Un tapis tissé combinant mèche et fibre coupée forme une seule feuille ; l’ajout d’un voile de surface en fait un tapis tissé combiné avec voile. Les versions de Ruifiber utilisent un fil de couture en polyester au lieu d’un liant chimique, ce qui permet à la feuille de s’imbiber rapidement et d’éviter la dissolution du liant. Une seule passe de stratification en remplace deux, d’où le gain d’efficacité.
Les largeurs standard sont de 1 250 mm et 1 270 mm, adaptées aux moules et panneaux courants. La construction cousue allie la résistance directionnelle du roving à la croissance rapide en épaisseur et à l'amélioration de surface de la couche coupée, le tout dans un seul produit. Ruifiber positionne la version en voile de fibre de verre pour les applications exigeant une résistance au feu et à la chaleur supérieure à celle de la version en voile de polyester. Parmi les applications publiées figurent les profilés, barres, tubes et chemins de câbles pultrudés ; les réservoirs, tuyaux et récipients sous pression résistants à la corrosion par enroulement filamentaire ; et le moulage fermé et ouvert : stratification manuelle, RTM et moulage par compression.
Le compromis réside dans le contrôle. Un assemblage cousu vous impose le ratio standardisé de couches tissées et coupées défini en usine ; si votre programme de stratification nécessite un ajustement indépendant de ces ratios (par exemple, un renforcement de la doublure dans une zone de corrosion), l’utilisation de couches séparées de CSM et de mèches tissées vous offre une plus grande précision. Privilégiez les nattes combinées pour une meilleure répétabilité et une vitesse de stratification optimale pour les programmes standard ; optez pour des couches séparées lorsque le programme est conçu couche par couche.
Voir letapis combiné en mèche tisséeettapis de couture combiné pour voilePages produits pour les spécifications actuelles.
Choisir par processus, et non par «force»
Une même pièce peut justifier des réponses différentes selon sa fabrication. Prenez comme point de départ le processus que vous appliquez réellement.
| Processus | point de départ typique | Pourquoi |
| Stratification manuelle (pièces complexes ou esthétiques) | CSM contre le gelcoat, en alternance avec du roving tissé dans la structure ; CSM comme couche finale si le verso est visible. | Le CSM s'imprègne rapidement, épouse les courbes et lie les plis entre eux ; l'alternance classique lisse le tissage et solidifie la pile. |
| Stratification manuelle (grandes surfaces planes ou légèrement incurvées) | tapis combiné en laine tissée | Une seule passe assure une résistance directionnelle et une augmentation de l'épaisseur ; moins de manipulation que pour des plis séparés. |
| Pultrusion | Tapis de couture combiné pour voile ou tissus adaptés à la matrice ; le roving direct transporte les fibres longitudinales | Les feuilles cousues, sans liant, s'imbibent en continu ; le voile contribue à obtenir une surface plus lisse. |
| Bobinage filamentaire (réservoirs, tuyaux) | Mèches directes pour le renforcement ; couches de CSM ou de voile dans la couche anticorrosion | Le roving continu crée le chemin de charge ; des nattes plus fines créent la surface intérieure riche en résine |
Si le rôle d'une couche est la finition cosmétique ou le contrôle de la barrière anticorrosion, c'est le rôle d'un voile de surface, pas celui d'un mat épais — le voile de fibres fines (20–90 g/m²) existe précisément pour créer une surface riche en résine qui masque un renforcement plus grossier.
Construction du stratifié : un exemple concret
Voici comment les différents éléments s'assemblent. Prenons l'exemple d'un réservoir de stockage résistant à la corrosion, fabriqué par stratification manuelle : un cas courant où chaque couche a une fonction bien précise.Il s'agit d'une illustration des rôles des couches, et non d'une conception technique ; les plans de stratification pour les applications sous pression ou chimiques doivent être validés en fonction de la résine, de la température et des produits chimiques utilisés.
1. Agent de démoulage / gelcoat— la surface extérieure finie.
2. Voile de surface(fine, classe 20–90 g/m²) — crée une surface intérieure riche en résine afin que les fibres grossières ne touchent jamais le support stocké.
3. Couches de doublure CSM— Augmenter l'épaisseur du revêtement par couches isotropes riches en résine.
4. Mèche tissée— supporter la charge structurelle dans les deux directions du tissu.
5.CSM— Lier la couche tissée suivante et niveler l'impression du tissage.
Répétez 4 à 5 fois pour atteindre l'épaisseur souhaitée ; fermez avec du CSM là où le côté arrière est visible.
En pultrusion et en bobinage filamentaire, la même logique s'applique avec différents acteurs : un tapis de couture combiné voile peut remplacer les passes séparées voile-plus-tapis, et le roving direct remplace le tissu tissé comme support de fibre continue.
Que faut-il vérifier avant de commander ?
Les plages de poids et de largeur mentionnées dans cet article correspondent à des données produit publiées ou à des conventions industrielles clairement indiquées. Veuillez vérifier les spécifications exactes en fonction de votre résine et de votre procédé avant de passer commande. Un exemple de demande de devis est le suivant :
1. Rôle du stratifiéde chaque couche (surface, revêtement, structure, transition).
2. Matériaux et construction— CSM (liant en poudre ou en émulsion), mèche tissée ou combinaison cousue.
3. Poids par coucheen g/m² — pour le CSM, se référer au tableau publié ci-dessus ; pour les poids des mèches tissées, demander la fiche technique actuelle du fournisseur.
4. Format de largeur et de rouleau— largeurs de fente standard et politique d'épissure/de jointure par rouleau.
5. Système de résine— polyester, ester vinyle ou époxy, et méthode de durcissement.
6. Processus— stratification manuelle, pulvérisation, infusion, pultrusion, enroulement, RTM.
7. Gestion des contraintes— géométrie du moule, rayons minimaux, surfaces visibles.
8. Documentation— une fiche technique et, pour les essais, un échantillon pour les tests d'imprégnation dans votre propre résine.
FAQ
Quel est le plus résistant : le mat de fibres coupées ou le roving tissé ?
À poids égal, le roving tissé (dont les fibres continues supportent la charge selon l'axe du tissu) présente une résistance directionnelle, contrairement au CSM (métal étiré par fibres courtes) qui répartit les fibres plus courtes dans toutes les directions. Toutefois, cette comparaison n'est valable qu'à poids égal, teneur en résine identique et direction de charge identique. En pratique, il ne s'agit pas d'un choix exclusif : le CSM assure la couverture, le collage et le traitement de surface, le roving tissé offre une résistance directionnelle, et la plupart des stratifications manuelles utilisent les deux.
Puis-je utiliser ensemble du CSM et du roving tissé dans un même stratifié ?
Oui, leur alternance est la convention standard de stratification manuelle, car chacune compense les faiblesses de l'autre : le CSM lisse le tissage grossier, améliore l'adhérence entre les couches et limite la remontée d'eau le long des faisceaux de mèches ; la mèche tissée supporte la charge. Les nattes combinées assemblent les deux en une seule feuille lorsque le temps de stratification prime sur le contrôle couche par couche.
Le type de reliure dans CSM a-t-il une importance ?
Oui. Les liants en poudre et en émulsion se dissolvent dans la résine lors du moulage, ce qui permet au CSM de se conformer et de se consolider. Cependant, ils rendent également le mat compatible avec les systèmes de résine et les procédés utilisés. Si votre procédé est l'infusion, la pultrusion ou l'enroulement plutôt que la stratification manuelle, un mat cousu sans liant élimine complètement l'étape de dissolution. Veuillez préciser votre résine et votre procédé lors de votre demande de devis afin que le liant soit adapté.
Prêt à spécifier votre stratifié ? Découvrez les produits de renforcement en fibre de verre Ruifiber— tapis de fibres coupées, tapis combinés de mèches tissées, tapis combinés de voiles, voiles de surface et mèches directes, avec largeurs et poids pour la pose manuelle par pultrusion.

Adresse
Bâtiment n° 26, Parc technologique MAX Phase II, District de Baoshan, Shanghai, Chine
Téléphone
0086-21-56976143
0086-18621915640
021-56655615 (Nationaux)
13061721501
Heures
Service 24 heures sur 24
Shanghai Ruifiber Industry Co., Ltd.
Adresse du bureau des ventes
Parc industriel Shanghai Ruifiber (Fengxian), Fengxian, Xuzhou, Chine
Tél. :+86-21-56976143021-56655615 (Nationaux)+86-1862191564013061721501
Télécopieur : +86-21-5697 5453
Site web:www.rfiber-laidscrim.com
Boutiques en ligne :https://ruifiber.en.alibaba.com(International)https://ruifiber.1688.com(Chine)
Parc industriel de la fibre optique de Shanghai (Fengxian)

Parc industriel de la fibre optique de Shanghai (Fengxian)
Adresse: Parc industriel d'accessoires pour véhicules électriques de Fengxian, Xuzhou, Jiangsu, Chine
Vous souhaitez travailler avec nous ?
Date de publication : 27 octobre 2026