
चॉप्ड स्ट्रँड मॅट विरुद्ध वोवन रोव्हिंग (आणि कॉम्बो मॅट): तुमचे लॅमिनेट कसे तयार करावे
सीएसएमची सुरुवात अखंड काचेच्या स्वरूपात होते, जिला लहान तंतूंमध्ये (साधारणपणे २५-५० मिमी) कापले जाते आणि एका अनियमित जाळ्याच्या रूपात जमा केले जाते. त्यानंतर, याला पावडर किंवा इमल्शन पॉलिस्टर बाइंडरने जोडले जाते, जे मोल्डिंग दरम्यान रेझिनमध्ये विरघळते. कोणताही तंतू एका कडेपासून दुसऱ्या कडेपर्यंत जात नसल्यामुळे, ताकद सर्व दिशांना समान रीतीने पसरते आणि ही शीट अशा मिश्र वक्रांना जुळवून घेते, ज्यांना विणलेले कापड जोडू शकेल किंवा उचलून काढू शकेल. ते सहजपणे ओले होते, कडक थरांमध्ये चांगले बंधन साधते आणि हँड ले-अप, स्प्रे-अप व इन्फ्युजन यांसारख्या सर्व प्रकारच्या पॉलिस्टर, विनाइल एस्टर आणि इपॉक्सी रेझिन प्रणालींशी सुसंगत आहे.
तीच अनियमित रचना हा एक तोटा आहे. विणलेल्या रचनेपेक्षा हे जाळीदार जाळे जास्त रेझिन शोषून घेते, त्यामुळे प्रति तयार मिलिमीटर रेझिनचा वापर जास्त होतो आणि अखंड फायबरच्या तुलनेत त्याची एकूण ताकद कमी असते — हा रेझिनच्या वापराचा प्रामाणिक अंदाज लावण्याचा प्रकार आहे, दोष नाही. CSM त्याच्या गुणांना महत्त्व असलेल्या ठिकाणी सर्वोत्तम ठरते: जेल-कोट बॅकअप लेयर्स, गंज-रोधक लायनर्स, गुंतागुंतीचे आकार मोल्ड करणे आणि विणलेल्या थरांमधील आंतरस्तरीय बंधन.
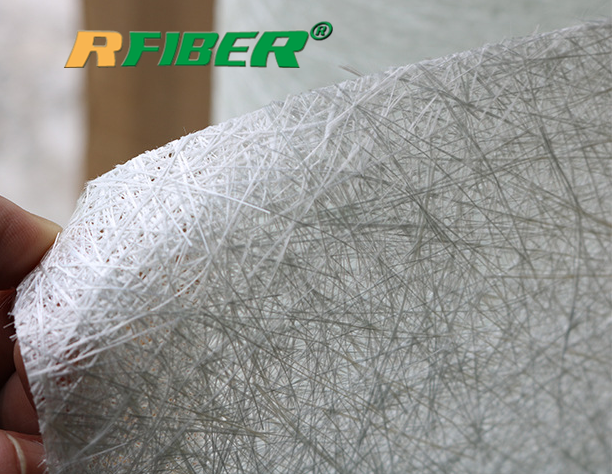
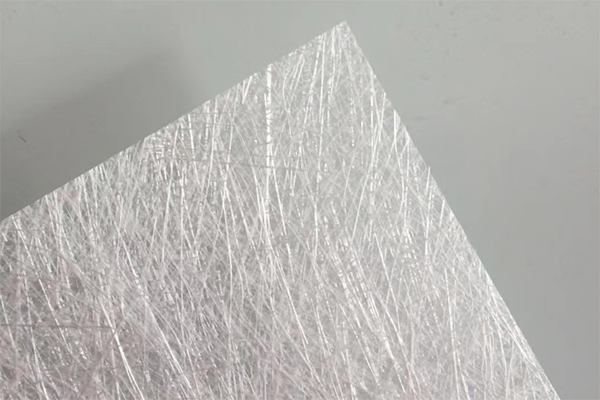
एका टेबलमधील तीन साहित्य
चॉप्ड स्ट्रँड मॅट आणि वोवन रोव्हिंग यांपैकी अधिक मजबूत काय आहे, असे विचारल्यास तुम्हाला जवळपास प्रत्येक सप्लायर फोरमवर एक ठाम उत्तर मिळेल. पण हा पहिला प्रश्न विचारणेही चुकीचे आहे. लॅमिनेट म्हणजे 'मजबूत' शीट्सचा गठ्ठा नव्हे; तो थरांचा एक संच असतो, ज्यातील प्रत्येक थराचे एक विशिष्ट काम असते: जाडी वाढवणे, एका ज्ञात दिशेने भार वाहून नेणे, गुंतागुंतीचे वळण जोडणे किंवा पृष्ठभागाचे संरक्षण करणे. एकदा तुम्ही ही कामे नेमून दिली की, मटेरियलची निवड अनेकदा आपोआपच होते: कधीकधी चॉप्ड स्ट्रँड मॅट, तर कधीकधी वोवन रोव्हिंग, अनेकदा दोन्ही एकाआड एक, आणि क्वचित प्रसंगी स्टिच्ड कॉम्बो मॅट, जे एकाच पासमध्ये दोन कामे करते.
हे मार्गदर्शक, उत्पादन आणि खरेदी संघ ज्याप्रमाणे तीन मटेरियल फॅमिली प्रत्यक्षात निर्दिष्ट करतात — म्हणजेच संरचना, रेझिनचे वर्तन आणि प्रक्रिया यांनुसार — त्याच पद्धतीने त्यांची तुलना करते आणि सामान्य श्रेणींऐवजी वास्तविक प्रकाशित वजन डेटा वापरते. याच्या शेवटी एक सोडवलेले उदाहरण आणि एक RFQ चेकलिस्ट दिली आहे, जी तुम्ही थेट पुरवठादाराला पाठवू शकता.
चॉप्ड स्ट्रँड मॅट: कव्हरेज, अनुरूपता आणि जाडी वाढवणे
हे तिन्ही ग्लास-फायबर रिइन्फोर्समेंट आहेत, परंतु त्यांच्या रचनेत असे फरक आहेत, ज्यावरून लॅमिनेटमध्ये प्रत्येकाचे स्थान निश्चित होते.
| चॉप्ड स्ट्रँड मॅट (CSM) | विणलेले रोव्हिंग | कॉम्बो / स्टिच मॅट | |
| रचना | २५-५० मिमी आकाराचे, यादृच्छिकपणे विखुरलेले, पावडर किंवा इमल्शन बाइंडरने एकत्र बांधलेले तंतू. | ताणा आणि बाणा वापरून एकमेकांत गुंफलेले सलग धाग्यांचे गठ्ठे | विणलेल्या रोव्हिंगचा थर + कापलेला थर (ऐच्छिकरित्या पृष्ठभागावरील पदर) एका शीटमध्ये शिवलेले. |
| सामर्थ्य दिशा | समदिश — सर्व समतल दिशांमध्ये समान | दिशात्मक — कापडाच्या दोन्ही अक्षांवर सर्वाधिक | फिरत्या थरातून दिशात्मक; कापलेल्या थरातून अनुरूप |
| ठराविक भूमिका | जाडी वाढवणे, संक्रमण, गुंतागुंतीचे वक्र, आंतरस्तरीय बंधन | प्राथमिक संरचनात्मक थर | एकाच ले-अप पासमध्ये दोन थरांचे काम |
| बाइंडर | पावडर/इमल्शन बाइंडर विरघळवणे | काहीही नाही (विणलेले) | काहीही नाही — पॉलिस्टर शिलाईचा धागा |
| लक्ष ठेवा | रेझिनचे शोषण जास्त होते; घट्ट त्रिज्या निश्चित करण्यापूर्वी ते व्यवस्थित पसरवून पहा. | दृश्यमान पृष्ठभागांवर विणकामासारखी छपाई; मिश्र वक्रांवर खराब ड्रेप. | मोठ्या प्रमाणात हाताळणी; ऑर्डर देताना वजन आणि रुंदीची खात्री करा. |
रुइफायबर सीएसएम — प्रकाशित तपशील तक्ता
| वजन (ग्रॅम/मी²) | सहनशीलता | ओलावा | तुटण्याची ताकद (N) |
| १०० | ±५% | ≤०.२% | ≥८० |
| १५० | ±५% | ≤०.२% | ≥८० |
| २०० | ±५% | ≤०.२% | ≥१०० |
| २२५ | ±५% | ≤०.२% | ≥१०० |
| ३०० | ±५% | ≤०.२% | ≥१२० |
| ३७५ | ±५% | ≤०.२% | ≥१२० |
| ४५० | ±५% | ≤०.२% | ≥१४० |
| ६०० | ±५% | ≤०.२% | ≥१६० |
| ९०० | ±५% | ≤०.२% | ≥२०० |
रुंदी १०० मिमी पासून ३,३०० मिमी पर्यंत असून, त्यात अरुंद पाईप रॅप्सपासून ते रुंद पॅनल मोल्ड्सपर्यंत सर्वांचा समावेश होतो. संपूर्ण तपशील:चॉप्ड स्ट्रँड मॅट (CSM) उत्पादन पृष्ठ.
त्या तक्त्यातून दोन गोष्टी लक्षात घेण्यासारख्या आहेत. पहिली गोष्ट म्हणजे, वजनानुसार तुटण्याची ताकद टप्प्याटप्प्याने वाढते — १०० ग्रॅम/मी² वजनावर ≥८० न्यूटन पासून ते ९०० ग्रॅम/मी² वजनावर ≥२०० न्यूटन पर्यंत — त्यामुळे "अधिक जड मॅट वापरा" याला एक मोजता येण्याजोगा अर्थ प्राप्त होतो, आणि "जड मॅट" असे अस्पष्ट नाव देण्याऐवजी अपेक्षित ताकदीचा उल्लेख केल्यास तुमची आरएफक्यू (RFQ) विविध पुरवठादारांमध्ये तुलनात्मक ठरते. दुसरी गोष्ट म्हणजे, सहनशीलता (टॉलरन्स) काटेकोर आहे (वजनावर ±५%, आर्द्रतेवर ≤०.२%): आर्द्रतेचे प्रमाण महत्त्वाचे आहे कारण दमट मॅट व्यवस्थित भिजत नाही आणि वापरादरम्यान त्यावर फोड येऊ शकतात, म्हणून जर तुमच्या दुकानात दमट उन्हाळ्यात माल साठवला जात असेल, तर रोल कसे गुंडाळले आहेत आणि ते किती काळ उघडे ठेवले आहेत हे विचारा.
विणलेले रोव्हिंग: दिशात्मक सामर्थ्य
विणलेले रोव्हिंग हे एफआरपी जगातील एक मजबूत कापड आहे: हे अखंड फिलामेंट्सचे गठ्ठे असतात — हेच रोव्हिंग्स फिलामेंट वाइंडिंगमध्ये वापरले जातात, जिथे सामान्य टेक्स मूल्ये २,४०० ते ९,६०० पर्यंत असतात — जे एकमेकांत गुंफून एक जाडसर, सहज लोंबणारे कापड तयार होते. कारण हे तंतू ताणा आणि बाणा या दोन्ही दिशांना अखंडपणे पसरलेले असतात, त्यामुळे भार या थरातून विनाअडथळा पुढे जातो. म्हणूनच बोटीचे सांगाडे, टाक्या, पॅनेल्स आणि प्रोफाइल्समध्ये विणलेले रोव्हिंग संरचनात्मक कामे करते, तर सीएसएम (CSM) त्याच्या सभोवतालचे संक्रमण आणि पृष्ठभागाचे काम हाताळते.
त्याच विणीमुळे तिच्या मर्यादा स्पष्ट होतात. जाडसर धागे पृष्ठभागाच्या वर आलेले असतात, त्यामुळे जर मॅट किंवा वेलचा थर कापडाला फिनिशिंगपासून वेगळे करत नसेल, तर शोभिवंत भागांवर प्रिंट-थ्रूचा (कापडाच्या दुसऱ्या बाजूला दिसण्याचा) खरा धोका असतो. आणि मिश्र वक्रांवर, कापड एकाच वेळी दोन दिशांना ड्रेपिंगला (झुलण्यास) विरोध करते.
कॉम्बो आणि स्टिच मॅट्स: एकाच फेरीत दोन कामे
विणलेल्या रोव्हिंग कॉम्बो मॅटमध्ये विणलेला थर आणि चॉप्ड-स्ट्रँड थर एकत्र शिवून एकच शीट तयार होते; पृष्ठभागावर एक आवरण जोडल्यास ती एक वेल कॉम्बो स्टिच मॅट बनते. रुइफायबरच्या प्रकारांमध्ये रासायनिक बाइंडरऐवजी पॉलिस्टर स्टिचिंग यार्न वापरला जातो, त्यामुळे शीट लवकर ओली होते आणि त्यात विरघळण्यासाठी कोणताही बाइंडर नसतो — दोन ले-अप पासऐवजी फक्त एकच पास पुरेसा ठरतो, आणि याचमुळे कार्यक्षमतेचा दावा केला जातो.
सामान्य मोल्ड आणि पॅनलच्या कामासाठी योग्य आकाराची, प्रमाणित रुंदी १,२५० मिमी आणि १,२७० मिमी आहे. स्टिच्ड रचनेमुळे रोव्हिंगची दिशात्मक मजबुती आणि चॉप्ड लेयरमुळे होणारी जलद जाडीवाढ व पृष्ठभागातील सुधारणा एकाच उत्पादनात टिकून राहते; रुइफायबरने फायबरग्लास व्हेल आवृत्तीला अशा अनुप्रयोगांसाठी तयार केले आहे, जिथे पॉलिस्टर-व्हेल प्रकारापेक्षा जास्त ज्वाला-प्रतिरोधकता आणि उष्णता-प्रतिरोधकतेची आवश्यकता असते. प्रकाशित अनुप्रयोगांमध्ये पल्ट्रुडेड प्रोफाइल्स, रॉड्स, ट्यूब्स आणि केबल ट्रे; फिलामेंट वाइंडिंगद्वारे गंज-प्रतिरोधक टाक्या, पाईप्स आणि दाबपात्रे; आणि क्लोज्ड व ओपन मोल्डिंग — हँड ले-अप, आरटीएम आणि कॉम्प्रेशन मोल्डिंग यांचा समावेश आहे.
यातला तोटा म्हणजे नियंत्रण. स्टिच्ड कॉम्बो तुम्हाला फॅक्टरीने ठरवलेल्या विणलेल्या आणि कापलेल्या थरांच्या गुणोत्तराशी बांधून ठेवतो; जर तुमच्या लॅमिनेट शेड्यूलला ते स्वतंत्रपणे समायोजित करण्याची आवश्यकता असेल — उदाहरणार्थ, गंज लागण्याच्या भागात अतिरिक्त लायनरचा थर जमा होणे — तरीही स्वतंत्र CSM आणि विणलेल्या रोव्हिंगचे थर तुम्हाला अधिक सूक्ष्म समायोजन करण्याची संधी देतात. मानक शेड्यूलवर पुनरावृत्तीक्षमता आणि ले-अपच्या वेगासाठी कॉम्बो मॅट्स निवडा; जिथे शेड्यूल थरानुसार तयार केले जाते, तिथे स्वतंत्र थर निवडा.
पहाविणलेली रोव्हिंग कॉम्बो मॅटआणिवेल कॉम्बो स्टिच मॅटसद्य तपशिलांसाठी उत्पादन पृष्ठे पहा.
प्रक्रियेनुसार निवड करणे, "शक्ती"नुसार नव्हे.
तो भाग कसा बनवला आहे यावर अवलंबून, एकाच भागाची वेगवेगळी उत्तरे मिळू शकतात. तुम्ही प्रत्यक्षात राबवत असलेली प्रक्रियाच प्रवेश बिंदू म्हणून वापरा.
| प्रक्रिया | सामान्य प्रारंभ बिंदू | का? |
| हाताने केलेले ले-अप (गुंतागुंतीचे किंवा कॉस्मेटिक भाग) | जेल कोटच्या विरुद्ध सीएसएम, संरचनेत विणलेल्या रोव्हिंगसह एकाआड एक; जर मागील बाजू दिसत असेल तर सीएसएम अंतिम थर म्हणून. | सीएसएम लवकर ओले होते, वक्रांशी जुळवून घेते आणि पदर एकत्र बांधते; क्लासिक अल्टरनेशन विणकाम गुळगुळीत करते आणि थरांना एकत्र बांधते. |
| हाताने केलेले ले-अप (मोठे सपाट किंवा हलके वक्र असलेले भाग) | विणलेली रोव्हिंग कॉम्बो मॅट | एकाच थरात दिशात्मक मजबुती आणि जाडी वाढते; वेगळ्या थरांपेक्षा हाताळणी कमी लागते. |
| पल्ट्रूजन | व्हेल कॉम्बो स्टिच मॅट किंवा डायला अनुकूल कापड; डायरेक्ट रोव्हिंगमुळे लांब तंतू पुढे जातात. | शिवलेले, बाइंडर नसलेले कागद सतत ओले होतात; आवरणामुळे अधिक गुळगुळीत पृष्ठभाग तयार होण्यास मदत होते. |
| फिलामेंट वाइंडिंग (टाक्या, पाईप) | मजबुतीसाठी थेट रोव्हिंग; क्षरणरोधक लायनरमध्ये सीएसएम किंवा वेल थर. | सलग रोव्हिंगमुळे भाराचा मार्ग तयार होतो; अधिक बारीक मॅट्स रेझिन-समृद्ध आतील पृष्ठभाग तयार करतात. |
जर एखाद्या थराचे काम कॉस्मेटिक फिनिश किंवा क्षरण-प्रतिबंधक नियंत्रण असेल, तर ते पृष्ठभागावरील आवरणाचे काम आहे, जाड मॅटचे नाही — बारीक तंतूंचे आवरण (२०-९० ग्रॅम/मी²) हे नेमके रेझिन-समृद्ध पृष्ठभाग तयार करण्यासाठी असते, जे जाडसर मजबुतीकरणाला लपवते.
लॅमिनेट तयार करणे: एक सोडवलेले उदाहरण
भूमिका कशा प्रकारे एकत्र येऊन एक थर तयार करतात ते येथे दिले आहे. हाताने थर रचून बनवलेल्या गंज-प्रतिरोधक साठवण टाकीचे उदाहरण घ्या — हे एक सामान्य उदाहरण आहे, जिथे प्रत्येक थराचे एक विशिष्ट काम असते.हे थरांच्या भूमिकांचे एक उदाहरण आहे, अभियांत्रिकी आराखडा नाही; दाबयुक्त किंवा रासायनिक वापरासाठीच्या लॅमिनेट वेळापत्रकांची, त्यात वापरल्या जाणाऱ्या रेझिन, तापमान आणि रसायनांच्या संदर्भात पडताळणी करणे आवश्यक आहे.
१. मोल्ड रिलीज / जेल कोट— तयार झालेला बाह्य पृष्ठभाग.
२. पृष्ठभागावरील आवरण(बारीक, २०-९० ग्रॅम/मी² श्रेणी) — यामुळे राळयुक्त आतील अस्तराचा पृष्ठभाग तयार होतो, जेणेकरून जाड तंतू साठवलेल्या माध्यमाला कधीही स्पर्श करत नाहीत.
३. सीएसएम लाइनर प्लाय— आयसोट्रॉपिक, रेझिन-समृद्ध थरांचा वापर करून लाइनरची जाडी वाढवा.
४. विणलेले रोव्हिंग— फॅब्रिकच्या दोन्ही दिशांमध्ये संरचनात्मक भार वाहून नेणे.
५.सीएसएमपुढील विणलेला थर जोडा आणि विणकामाची छाप समतल करा.
डिझाइनची जाडी येईपर्यंत ४-५ ची पुनरावृत्ती करा; जिथे मागची बाजू दिसेल तिथे CSM ने बंद करा.
पल्ट्रूजन आणि फिलामेंट वाइंडिंगमध्ये, वेगवेगळ्या घटकांच्या बाबतीत तोच तर्क लागू होतो: स्वतंत्र वेल-प्लस-मॅट पासेसच्या जागी वेल कॉम्बो स्टिच मॅट वापरता येते, आणि अखंड-तंतु वाहक म्हणून विणलेल्या कापडाच्या जागी डायरेक्ट रोव्हिंग वापरता येते.
ऑर्डर करण्यापूर्वी काय खात्री करावी
या लेखातील वजन आणि रुंदीच्या श्रेणी प्रकाशित उत्पादन डेटा किंवा स्पष्टपणे नमूद केलेल्या उद्योग संकेतांनुसार आहेत — अंतिम निर्णय घेण्यापूर्वी तुमच्या रेझिन आणि प्रक्रियेनुसार अचूक तपशील तपासा. एका तुलनीय RFQ मध्ये असे नमूद केले आहे:
१. लॅमिनेट रोलप्रत्येक थराचा (पृष्ठभाग, अस्तर, संरचनात्मक, संक्रमण).
२. साहित्य आणि बांधकाम— सीएसएम (पावडर विरुद्ध इमल्शन बाइंडर), विणलेले रोव्हिंग, किंवा शिवलेले कॉम्बो.
३. प्रति थर वजनग्रॅम/मी² मध्ये — सीएसएमसाठी, वर दिलेल्या प्रकाशित तक्त्यामधून माहिती घ्या; विणलेल्या रोव्हिंगच्या वजनासाठी, पुरवठादाराचे सध्याचे स्पेसिफिकेशन शीट मागवा.
४. रुंदी आणि रोल स्वरूप— प्रत्येक रोलनुसार प्रमाणित स्लिटची रुंदी आणि स्प्लिस/जॉइंट पॉलिसी.
५. रेझिन प्रणाली— पॉलिस्टर, विनाइल एस्टर किंवा इपॉक्सी, आणि क्युरिंग पद्धत.
६. प्रक्रिया— हँड ले-अप, स्प्रे-अप, इन्फ्युजन, पल्ट्रूजन, वाइंडिंग, आरटीएम.
७. मर्यादा हाताळणे— साच्याची भूमिती, किमान त्रिज्या, दृश्यमान पृष्ठभाग.
८. दस्तऐवजीकरण— तांत्रिक माहिती पत्रक आणि, चाचणीसाठी, तुमच्या स्वतःच्या रेझिनमध्ये वेट-आउट चाचणी करण्याकरिता एक नमुना.
वारंवार विचारले जाणारे प्रश्न
चॉप्ड स्ट्रँड मॅट आणि वोवन रोव्हिंग यांपैकी अधिक मजबूत काय आहे?
प्रति युनिट वजनानुसार, विणलेले रोव्हिंग — त्याचे अखंड तंतू फॅब्रिकच्या अक्षांच्या दिशेने भार वाहून नेतात, तर सीएसएम (CSM) लहान तंतूंना सर्व दिशांना वितरीत करते. परंतु ही तुलना केवळ समान वजन, समान रेझिनचे प्रमाण आणि समान भार दिशेतच अर्थपूर्ण ठरते. व्यवहारात, हा 'एकतर हे किंवा ते' असा प्रश्न नाही: सीएसएम (CSM) आच्छादन, बंधन आणि पृष्ठभागाचे काम पुरवते, तर विणलेले रोव्हिंग दिशात्मक मजबुती पुरवते, आणि बहुतेक हँड ले-अपमध्ये दोन्हीचा वापर केला जातो.
मी एकाच लॅमिनेटमध्ये CSM आणि वोवन रोव्हिंग एकत्र वापरू शकतो का?
होय — त्यांना एकाआड एक वापरणे ही हाताने थर रचण्याची एक प्रमाणित पद्धत आहे, कारण प्रत्येक थर दुसऱ्याची कमतरता भरून काढतो: CSM जाडसर विणकाम गुळगुळीत करते, थरांमधील बंध सुधारते आणि रोव्हिंगच्या बंडलांमधून पाण्याचा प्रवाह मंदावते; तर विणलेले रोव्हिंग भार वाहून नेते. जेव्हा प्रत्येक थरावरील नियंत्रणापेक्षा थर रचण्याचा वेळ अधिक महत्त्वाचा असतो, तेव्हा कॉम्बो मॅट्स या दोन्हींना एकाच शीटमध्ये शिवतात.
CSM मध्ये बाईंडरचा प्रकार महत्त्वाचा आहे का?
होय. मोल्डिंग दरम्यान पावडर आणि इमल्शन बाईंडर्स रेझिनमध्ये विरघळतात, ज्यामुळे CSM ला आकार आणि एकत्रीकरण साधता येते — पण ते मॅटला सुसंगत रेझिन सिस्टीम आणि प्रक्रियांशी देखील जोडतात. जर तुमची प्रक्रिया हँड ले-अप ऐवजी इन्फ्युजन, पल्ट्रूजन किंवा वाइंडिंग असेल, तर बाईंडर-मुक्त स्टिच्ड मॅट विरघळण्याची पायरी पूर्णपणे काढून टाकते. कोटेशनची विनंती करताना तुमचे रेझिन आणि प्रक्रिया नमूद करा, जेणेकरून बाईंडर जुळेल.
तुमच्या लॅमिनेटची वैशिष्ट्ये ठरवण्यासाठी तयार आहात का? रुईफायबर फायबरग्लास मजबुतीकरण उत्पादने ब्राउझ करा— चॉप्ड स्ट्रँड मॅट, वोवन रोव्हिंग कॉम्बो मॅट, व्हेल कॉम्बो स्टिच मॅट्स, सरफेस व्हेल्स आणि डायरेक्ट रोव्हिंग, पल्ट्रूजनद्वारे हँड ले-अपसाठी रुंदी आणि वजनासह.

पत्ता
इमारत क्र. २६, मॅक्स टेक्नॉलॉजी पार्क फेज २, बाओशान जिल्हा, शांघाय, चीन
फोन
००८६-२१-५६९७६१४३
००८६-१८६२१९१५६४०
०२१-५६६५५६१५ (देशांतर्गत)
१३०६१७२१५०१
तास
२४-तास सेवा
शांघाय रुईफायबर इंडस्ट्री कंपनी लिमिटेड
विक्री कार्यालयाचा पत्ता
शांघाय रुईफायबर (फेंग्झियान) इंडस्ट्री पार्क, फेंग्झियान, झुझोउ, चीन
दूरध्वनी:+८६-२१-५६९७६१४३०२१-५६६५५६१५ (देशांतर्गत)+८६-१८६२१९१५६४०१३०६१७२१५०१
फॅक्स: +८६-२१-५६९७ ५४५३
वेबसाईट:www.rfiber-laidscrim.com
ऑनलाइन दुकाने:https://ruifiber.en.alibaba.com(आंतरराष्ट्रीय)https://ruifiber.1688.com(चीन)
शांघाय रुईफायबर (फेंगझियान) औद्योगिक पार्क

शांघाय रुईफायबर (फेंगझियान) औद्योगिक पार्क
पत्ता: फेंगझियान इलेक्ट्रिक व्हेईकल इंडस्ट्रियल पार्क ॲक्सेसरीज पार्क, झुझोऊ, जिआंग्सू, चीन
तुम्ही आमच्यासोबत काम करू इच्छिता का?
पोस्ट करण्याची वेळ: २७ ऑक्टोबर २०२६