
Doğranmış Elyaf Paspas mı, Dokuma Elyaf mı (ve Kombine Paspas mı): Laminatınızı Nasıl Oluşturursunuz?
CSM, sürekli cam elyafından elde edilir; bu elyaf genellikle 25-50 mm uzunluğunda kısa liflere ayrılır ve rastgele bir ağ şeklinde biriktirilir, ardından kalıplama sırasında reçineye karışan toz veya emülsiyon polyester bağlayıcı ile birleştirilir. Hiçbir lif kenardan kenara uzanmadığı için, mukavemet her yöne eşit olarak dağılır ve levha, dokuma kumaşın köprü oluşturacağı veya kaldıracağı karmaşık eğrilere uyum sağlar. Kolayca ıslanır, daha sert katmanlar arasında iyi bağlanır ve elle serim, püskürtme ve infüzyon yöntemleriyle polyester, vinil ester ve epoksi reçine sistemleriyle uyumludur.
Aynı rastgele mimari, bir dezavantajdır. Kabarık ağ, dokuma yapıya göre daha fazla reçine hapseder, bu nedenle bitmiş milimetre başına reçine tüketimi daha yüksektir ve mutlak mukavemet sürekli elyafa göre daha düşüktür - bu, reçineyi dürüstçe tahmin etme meselesidir, bir kusur değildir. CSM, erdemlerinin önemli olduğu yerlerde en iyi performansını gösterir: jel kaplama destek katmanları, korozyon bariyer astarları, karmaşık şekillerin kalıplanması ve dokuma katmanlar arasındaki ara katman bağlama.
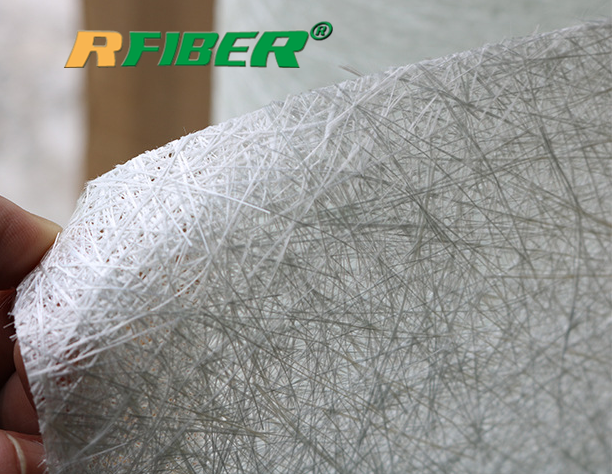
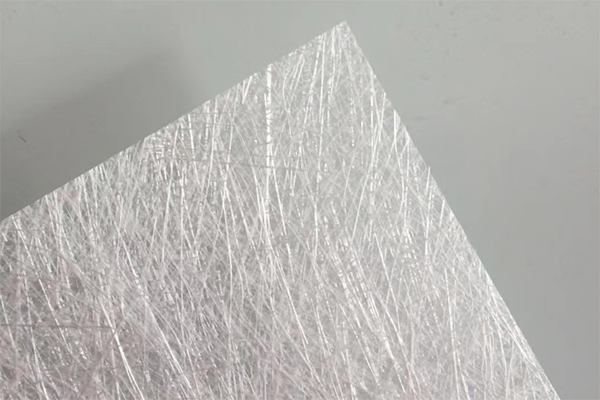
Üç malzeme, tek bir tabloda
"Hangi malzeme daha güçlüdür: doğranmış elyaf mat mı yoksa dokuma fitil mi?" diye sorarsanız, neredeyse her tedarikçi forumundan kendinden emin bir cevap alırsınız. Ancak bu, sorulması gereken yanlış bir ilk sorudur. Laminat, "güçlü" levhalardan oluşan bir yığın değildir; her birinin bir görevi olan bir dizi katmandır: kalınlık oluşturmak, yükü bilinen bir yönde taşımak, karmaşık eğrileri birleştirmek veya bir yüzeyi korumak. Görevleri atadıktan sonra, malzeme seçimi genellikle kendiliğinden yapılır: bazen doğranmış elyaf mat, bazen dokuma fitil, sıklıkla ikisi dönüşümlü olarak ve bazen de tek geçişte iki işi yapan dikişli bir kombinasyon mat kullanılır.
Bu kılavuz, üretim ve satın alma ekiplerinin gerçekte belirlediği şekilde (yapı, reçine davranışı ve işlem açısından) üç malzeme ailesini karşılaştırır ve genel aralıklar yerine gerçek yayınlanmış ağırlık verilerini kullanır. Sonunda, bir tedarikçiye doğrudan gönderebileceğiniz bir örnek uygulama ve bir teklif talebi (RFQ) kontrol listesi yer almaktadır.
Doğranmış elyaf paspas: kaplama, uyum ve kalınlık oluşturma
Üçünün de cam elyaf takviyesi olmasına rağmen, yapıları birbirinden farklıdır ve bu farklılıklar, her birinin laminatta nerede yer alması gerektiğini belirler.
| Doğranmış elyaf matı (CSM) | Dokuma fitil | Kombinasyon / dikiş matı | |
| Yapı | Toz veya emülsiyon bağlayıcı ile bir arada tutulan, rastgele dağılmış 25-50 mm doğranmış lifler. | Çözgü ve atkı ipliklerinin iç içe geçtiği sürekli elyaf demetleri | Dokuma elyaf katmanı + doğranmış katman (isteğe bağlı olarak yüzey örtüsü) tek bir çarşaf halinde dikilmiştir. |
| Güç yönü | İzotropik — düzlem içi tüm yönlerde benzer | Yönlü — iki kumaş ekseni boyunca en yüksek | Elyaf tabakasından yönlü; doğranmış tabakadan ise uyumlu. |
| Tipik rol | Kalınlık artışı, geçişler, karmaşık eğriler, katmanlar arası bağlama | Birincil yapısal katman | Tek bir pasla iki katmanlı iş |
| Klasör | Çözünebilir toz/emülsiyon bağlayıcı | Yok (dokuma) | Yok — polyester dikiş ipliği |
| Dikkatli olun | Daha yüksek reçine emilimi; dar yarıçaplara geçmeden önce örtüleme işlemi yapın. | Görünür yüzeylerde baskı izi kalır; karmaşık eğrilerde dökümlülük zayıftır. | Toplu taşıma; sipariş verirken ağırlığı ve genişliği teyit edin. |
Ruifiber CSM — yayınlanmış teknik özellikler tablosu
| Ağırlık (g/m²) | Tolerans | Nem içeriği | Kırılma dayanımı (N) |
| 100 | ±%5 | ≤0,2% | ≥80 |
| 150 | ±%5 | ≤0,2% | ≥80 |
| 200 | ±%5 | ≤0,2% | ≥100 |
| 225 | ±%5 | ≤0,2% | ≥100 |
| 300 | ±%5 | ≤0,2% | ≥120 |
| 375 | ±%5 | ≤0,2% | ≥120 |
| 450 | ±%5 | ≤0,2% | ≥140 |
| 600 | ±%5 | ≤0,2% | ≥160 |
| 900 | ±%5 | ≤0,2% | ≥200 |
Genişlik 100 mm'den 3.300 mm'ye kadar değişmekte olup, dar boru sargılarından geniş panel kalıplarına kadar her şeyi kapsamaktadır. Tüm detaylar:doğranmış elyaf mat (CSM) ürün sayfası.
Bu tablodan çıkarılmaya değer iki şey var. Birincisi, kırılma dayanımı ağırlıkla birlikte kademeli olarak artıyor — 100 g/m²'de ≥80 N'den 900 g/m²'de ≥200 N'ye kadar — bu nedenle "daha ağır malzeme kullanın" ifadesinin ölçülebilir bir anlamı var ve belirsiz bir "ağır paspas" yerine hedef bir dayanım belirtmek, teklif talebinizi tedarikçiler arasında karşılaştırılabilir hale getiriyor. İkincisi, toleranslar sıkı (ağırlıkta ±%5, nemde ≤%0,2): nem içeriği önemlidir çünkü nemli paspas kötü ıslanır ve kullanım sırasında kabarcıklar oluşabilir, bu nedenle atölyeniz nemli yaz aylarında malzeme depoluyorsa, ruloların nasıl paketlendiğini ve ne kadar süredir açık olduklarını sorun.
Dokuma fitil: yönlü mukavemet
Dokuma fitil, FRP dünyasının ağır hizmet tipi kumaşıdır: sürekli filament demetleri – filament sarımında kullanılan ve yaygın tex değerleri 2.400 ile 9.600 arasında değişen aynı fitiller – kaba, dökümlü bir dokuma kumaş oluşturacak şekilde iç içe geçmiştir. Lifler çözgü ve atkı boyunca sürekli olarak uzandığı için, yük katman boyunca kesintisiz olarak ilerler; bu nedenle dokuma fitil, tekne gövdelerinde, tanklarda, panellerde ve profillerde yapısal görevleri üstlenirken, CSM ise bunun etrafındaki geçişleri ve yüzey işlerini halleder.
Aynı dokuma şekli, sınırlamalarını da açıklıyor. Kaba lif demetleri yüzeyden dışarı doğru çıkıntı yapıyor, bu nedenle kumaşı yüzeyden ayıran bir mat veya tül tabakası olmadığı sürece, kozmetik parçalarda baskı izi gerçek bir risk oluşturuyor. Ayrıca, karmaşık kıvrımlarda kumaş aynı anda iki yönde de dökümlülüğe direnç gösteriyor.
Kombine ve dikişli kesme matları: tek geçişte iki iş.
Dokuma elyaf kombinasyonlu bir mat, dokuma katmanı ve doğranmış elyaf katmanını tek bir tabaka halinde diker; yüzeye bir örtü eklenirse, örtü kombinasyonlu dikiş matı haline gelir. Ruifiber'ın versiyonları, kimyasal bağlayıcı yerine polyester dikiş ipliği kullanır, bu nedenle tabaka hızla ıslanır ve çözünecek bağlayıcı içermez — iki katlama işleminin yerini tek bir katlama işlemi alır, verimlilik iddiası da buradan gelir.
Standart genişlikler, yaygın kalıp ve panel işleri için uygun boyutlarda, 1250 mm ve 1270 mm'dir. Dikişli yapı, elyafın yönlü mukavemetini ve doğranmış katmanın hızlı kalınlık artışını ve yüzey iyileştirmesini tek bir üründe birleştirir; Ruifiber, fiberglas örtü versiyonunu, polyester örtü varyantına göre daha yüksek alev geciktiricilik ve ısı direnci gerektiren uygulamalar için konumlandırır. Yayınlanan uygulamalar arasında pultrüzyon profilleri, çubuklar, borular ve kablo kanalları; filament sarımıyla korozyona dayanıklı tanklar, borular ve basınçlı kaplar; ve kapalı ve açık kalıplama - elle serim, RTM ve sıkıştırma kalıplama yer almaktadır.
Buradaki ödünleşme kontrol kaybıdır. Dikişli bir kombinasyon, sizi fabrikanın dokuma ve doğranmış katman oranına bağlar; eğer laminat programınızın bunları bağımsız olarak ayarlaması gerekiyorsa (örneğin, korozyon bölgesinde ekstra astar birikimi), ayrı CSM ve dokuma elyaf katmanları size yine de daha ince ayar imkanı sunar. Standart programlarda tekrarlanabilirlik ve serim hızı için kombinasyon matları seçin; programın katman katman tasarlandığı durumlarda ayrı katmanlar seçin.
Bakınızdokuma elyaf kombinasyonlu paspasVepeçe kombinasyon dikiş matıGüncel özellikler için ürün sayfalarına bakınız.
"Güç"e göre değil, sürece göre seçim yapmak.
Aynı parça, nasıl üretildiğine bağlı olarak farklı cevapları haklı çıkarabilir. Gerçekte çalıştırdığınız süreci başlangıç noktası olarak kullanın.
| İşlem | Tipik başlangıç noktası | Neden |
| Elle kalıplama (karmaşık veya estetik parçalar) | CSM, jel kaplamaya karşı, yapıda dokuma fitillerle dönüşümlü olarak kullanılır; arka taraf görünüyorsa CSM son katman olarak kullanılır. | CSM hızla ıslanır, eğrilere uyum sağlar ve katmanları birbirine bağlar; klasik alternasyon yöntemi dokuyu düzleştirir ve katmanları bir arada tutar. |
| Elle serim (geniş düz veya hafif kavisli alanlar) | Dokuma elyaf kombinasyonlu paspas | Tek geçişte yönlü mukavemet ve kalınlık artışı sağlanır; ayrı katmanlara göre daha az işlem gerektirir. |
| Pultrüzyon | Peçe kombinasyonlu dikiş matı veya kalıba uygun kumaşlar; doğrudan fitilleme, uzunlamasına lifleri taşır. | Dikişli, bağlayıcı içermeyen sayfalar sürekli olarak ıslanır; örtü, daha pürüzsüz bir profil yüzeyi elde edilmesine yardımcı olur. |
| Filament sarımı (tanklar, borular) | Mukavemet yolu için doğrudan fitilleme; korozyon astarında CSM veya örtü katmanları. | Sürekli elyaf örgüsü yük yolunu oluştururken, daha ince elyaflar reçine açısından zengin iç yüzeyi meydana getirir. |
Bir katmanın görevi kozmetik bir görünüm veya korozyon bariyeri kontrolü ise, bu ağır bir matın değil, yüzey örtüsünün görevidir; ince lifli örtü (20–90 g/m²) tam olarak daha kaba takviyeyi gizleyen reçine açısından zengin bir yüzey oluşturmak için vardır.
Laminatın yapımı: uygulamalı bir örnek
İşte rollerin nasıl bir araya gelerek bir yığın oluşturduğu. Elle katmanlama yöntemiyle üretilen korozyona dayanıklı bir depolama tankını ele alalım; bu, her katmanın ayrı bir görevi olduğu yaygın bir örnektir.Bu, katman rollerinin bir örneğidir, mühendislik tasarımı değildir; basınçlı veya kimyasal hizmet için laminat çizelgeleri, kullanılan reçine, sıcaklık ve kimyasallar için doğrulanmalıdır.
1. Kalıp ayırıcı / jel kaplama— tamamlanmış dış yüzey.
2. Yüzey örtüsü(ince, 20–90 g/m² sınıfı) — reçine açısından zengin bir iç astar yüzeyi oluşturarak kaba liflerin depolanan ortamla asla temas etmemesini sağlar.
3.CSM astar katmanları— İzotropik, reçine bakımından zengin katmanlar kullanarak astar kalınlığını artırın.
4. Dokuma elyafı— Kumaşın iki yönünde yapısal yükü taşır.
5.CSM— Sonraki dokuma katmanını birleştirin ve dokuma desenini düzeltin.
Tasarım kalınlığına ulaşmak için 4-5 kez tekrarlayın; arka taraf görünür olduğu yerlerde CSM ile kapatın.
Pultrüzyon ve filament sarımında da aynı mantık farklı oyuncularla geçerlidir: ayrı ayrı kullanılan örtü ve mat geçişlerinin yerini bir örtü kombinasyonlu dikiş matı alabilir ve sürekli elyaf taşıyıcı olarak dokuma kumaşın yerini doğrudan fitil alabilir.
Sipariş vermeden önce neleri teyit etmelisiniz?
Bu makaledeki ağırlık ve genişlik aralıkları, yayınlanmış ürün verileri veya açıkça belirtilmiş endüstri standartlarıdır; taahhütte bulunmadan önce reçineniz ve prosesinizle tam spesifikasyonu doğrulayın. Benzer bir teklif talebi şu şekildedir:
1. Laminat ruloher katmanın (yüzey, astar, yapısal, geçiş)
2. Malzeme ve yapı— CSM (toz veya emülsiyon bağlayıcı), dokuma elyaf veya dikişli kombinasyon.
3. Katman başına ağırlıkg/m² cinsinden — CSM için yukarıdaki yayınlanmış tablodan alıntı yapın; dokuma fitil ağırlıkları için tedarikçinin güncel teknik özellik sayfasını isteyin.
4. Genişlik ve rulo formatı— Standart kesim genişlikleri ve rulo başına ekleme/birleştirme politikası.
5. Reçine sistemi— polyester, vinil ester veya epoksi ve kürleme yöntemi.
6. İşlem— elle serim, püskürtme, infüzyon, pultrüzyon, sarma, RTM.
7. Kısıtlamaların ele alınması— Kalıp geometrisi, minimum yarıçaplar, görünür yüzeyler.
8. Dokümantasyon— Teknik veri sayfası ve deneme çalışmaları için kendi reçinenizde ıslatma testi için bir numune.
SSS
Doğranmış elyaf hasır mı yoksa dokunmuş elyaf mı daha güçlü?
Birim ağırlık başına, dokuma fitilinin sürekli lifleri yükü kumaş eksenleri boyunca taşırken, CSM daha kısa lifleri her yöne dağıtır. Ancak bu karşılaştırma yalnızca eşit ağırlık, eşit reçine içeriği ve aynı yük yönü için bir anlam ifade eder. Pratikte soru "ya o ya da bu" şeklinde değildir: CSM kaplama, yapıştırma ve yüzey işleme sağlarken, dokuma fitil yönlü mukavemet sağlar ve çoğu el yatırma yönteminde her ikisi de kullanılır.
CSM ve dokuma elyafı tek bir laminatta birlikte kullanabilir miyim?
Evet, bunların dönüşümlü olarak kullanılması, her birinin diğerinin zayıf yönlerini telafi etmesi nedeniyle standart el ile serim yöntemidir: CSM, kaba dokuyu düzleştirir, katmanlar arası bağı iyileştirir ve fitil demetleri boyunca su akışını yavaşlatır; dokuma fitil ise yükü taşır. Serim süresinin katman katman kontrolden daha önemli olduğu durumlarda, kombine matlar ikisini tek bir tabaka halinde birleştirir.
CSM'de klasör türünün bir önemi var mı?
Evet. Toz ve emülsiyon bağlayıcılar, kalıplama sırasında reçine içinde çözünür; bu da CSM'nin şekil almasını ve konsolide olmasını sağlar, ancak aynı zamanda matı uyumlu reçine sistemlerine ve işlemlerine de bağlar. İşleminiz elle serim yerine infüzyon, pultrüzyon veya sarma ise, bağlayıcı içermeyen dikişli mat, çözünme adımını tamamen ortadan kaldırır. Teklif talebinde bulunurken reçinenizi ve işleminizi belirtin, böylece bağlayıcı uygun olsun.
Laminat malzemenizin özelliklerini belirlemeye hazır mısınız? Ruifiber fiberglas takviye ürünlerini inceleyin.— Doğranmış elyaf mat, dokuma fitil kombinasyon mat, tül kombinasyon dikiş matları, yüzey tülleri ve direkt fitil, elle serim yönteminden pultrüzyona kadar çeşitli genişlik ve ağırlıklarda.

Adres
Bina No. 26, MAX Teknoloji Parkı II. Faz, Baoshan Bölgesi, Şanghay, Çin
Telefon
0086-21-56976143
0086-18621915640
021-56655615 (Yurt İçi)
13061721501
Saat
24 saat hizmet
Şanghay Ruifiber Sanayi A.Ş.
Satış Ofisi Adresi
Şangay Ruifiber (Fengxian) Endüstri Parkı, Fengxian, Xuzhou, Çin
Tel:+86-21-56976143021-56655615 (Yurt İçi)+86-1862191564013061721501
Faks: +86-21-5697 5453
Web sitesi:www.rfiber-laidscrim.com
Çevrimiçi Mağazalar:https://ruifiber.en.alibaba.com(Uluslararası)https://ruifiber.1688.com(Çin)
Şanghay Ruifiber (Fengxian) Sanayi Parkı

Şanghay Ruifiber (Fengxian) Sanayi Parkı
Adres: Fengxian Elektrikli Araç Sanayi Parkı, Aksesuar Parkı, Xuzhou, Jiangsu, Çin
Bizimle çalışmak ister misiniz?
Yayın tarihi: 27 Ekim 2026