
চপড স্ট্র্যান্ড ম্যাট বনাম ওভেন রোভিং (এবং কম্বো ম্যাট): কীভাবে আপনার ল্যামিনেট তৈরি করবেন
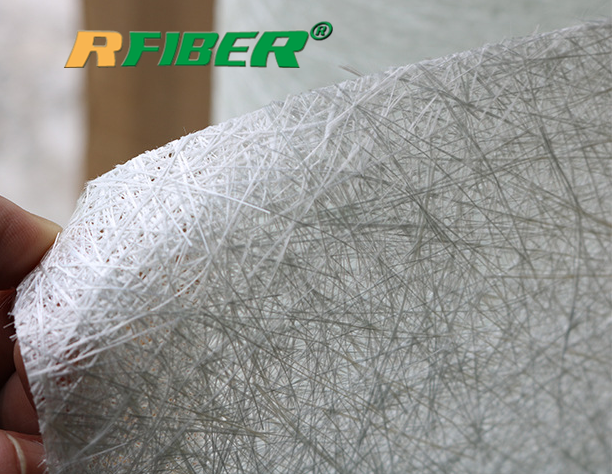
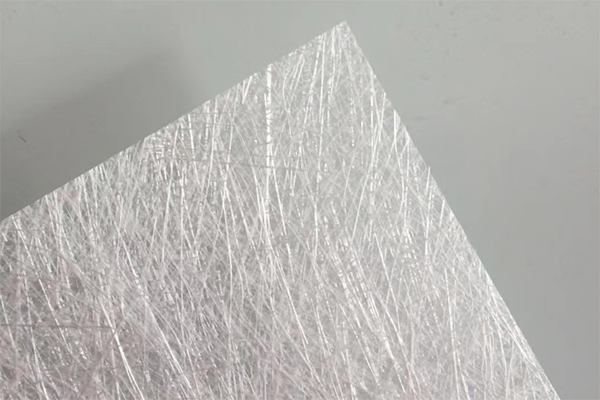
সিএসএম (CSM) অবিচ্ছিন্ন কাঁচ হিসেবে শুরু হয়, যাকে কেটে ছোট ছোট তন্তুতে—সাধারণত ২৫-৫০ মিমি—পরিণত করা হয় এবং একটি এলোমেলো জালের মতো করে জমা করা হয়। এরপর এটিকে একটি গুঁড়ো বা ইমালশন পলিয়েস্টার বাইন্ডারের সাথে যুক্ত করা হয়, যা ছাঁচনির্মাণের সময় রেজিনের মধ্যে দ্রবীভূত হয়ে যায়। যেহেতু কোনো তন্তু এক প্রান্ত থেকে অন্য প্রান্ত পর্যন্ত বিস্তৃত থাকে না, তাই এর শক্তি সব দিকে সমানভাবে ছড়িয়ে পড়ে এবং শিটটি এমন জটিল বক্রতার সাথে খাপ খাইয়ে নিতে পারে, যা একটি বোনা কাপড় সহজেই অতিক্রম করতে বা আলগা হয়ে যেতে পারে। এটি সহজেই ভিজে যায়, অপেক্ষাকৃত শক্ত স্তরগুলোর মধ্যে ভালোভাবে বন্ধন তৈরি করে এবং হ্যান্ড লে-আপ, স্প্রে-আপ ও ইনফিউশন—এই তিন পদ্ধতিতেই পলিয়েস্টার, ভিনাইল এস্টার এবং ইপোক্সি রেজিন সিস্টেমের সাথে সামঞ্জস্যপূর্ণ।
সেই একই এলোমেলো গঠনশৈলীই হলো এর সীমাবদ্ধতা। নরম জালিকা বুনন কাঠামোর চেয়ে বেশি রেজিন আটকে রাখে, তাই প্রতি মিলিমিটার উৎপাদনে রেজিনের ব্যবহার বেশি হয় এবং এর পরম শক্তি অবিচ্ছিন্ন তন্তুর চেয়ে কম হয় — এটি রেজিনের পরিমাণ সঠিকভাবে অনুমান করার বিষয়, কোনো ত্রুটি নয়। সিএসএম (CSM) সেখানেই সবচেয়ে ভালো কাজ করে যেখানে এর গুণাবলী গুরুত্বপূর্ণ: জেল-কোট ব্যাকআপ স্তর, ক্ষয়রোধী আস্তরণ, জটিল আকৃতির ছাঁচ তৈরি এবং বুনন করা স্তরগুলোর মধ্যে আন্তঃস্তর বন্ধন।
একই টেবিলে তিনটি উপাদান
জিজ্ঞাসা করুন কোনটি বেশি শক্তিশালী — চপড স্ট্র্যান্ড ম্যাট নাকি ওভেন রোভিং — এবং আপনি প্রায় প্রতিটি সরবরাহকারী ফোরাম থেকেই একটি আত্মবিশ্বাসী উত্তর পাবেন। তবে এটি প্রথম প্রশ্ন হিসেবেও ভুল। একটি ল্যামিনেট "শক্তিশালী" শিটের একটি স্তূপ নয়; এটি হলো কয়েকটি স্তরের একটি সমষ্টি, যার প্রতিটিরই একটি নির্দিষ্ট কাজ রয়েছে: পুরুত্ব তৈরি করা, একটি নির্দিষ্ট দিকে ভার বহন করা, জটিল বক্রতা পূরণ করা, অথবা কোনো পৃষ্ঠকে সুরক্ষা দেওয়া। একবার আপনি কাজগুলো নির্ধারণ করে দিলে, উপাদান নির্বাচনটি প্রায়শই আপনাআপনিই হয়ে যায়: কখনও চপড স্ট্র্যান্ড ম্যাট, কখনও ওভেন রোভিং, প্রায়শই উভয়ই পর্যায়ক্রমে ব্যবহৃত হয়, এবং মাঝে মাঝে একটি স্টিচড কম্বো ম্যাট যা একবারে দুটি কাজ করে ফেলে।
এই নির্দেশিকাটি তিনটি উপাদান পরিবারকে তাদের গঠন, রেজিনের আচরণ এবং প্রক্রিয়ার ভিত্তিতে তুলনা করে, যেভাবে উৎপাদন ও ক্রয় দলগুলো বাস্তবে সেগুলোর স্পেসিফিকেশন নির্ধারণ করে থাকে। এতে সাধারণ পরিসরের পরিবর্তে প্রকৃত প্রকাশিত ওজনের তথ্য ব্যবহার করা হয়েছে। এর শেষে একটি সমাধান করা উদাহরণ এবং একটি RFQ চেকলিস্ট রয়েছে যা আপনি সরাসরি সরবরাহকারীর কাছে পাঠাতে পারেন।
চপড স্ট্র্যান্ড ম্যাট: কভারেজ, সামঞ্জস্যতা এবং পুরুত্ব বৃদ্ধি
তিনটিই গ্লাস-ফাইবার রিইনফোর্সমেন্ট, কিন্তু এদের গঠনগত পার্থক্যের কারণেই একটি ল্যামিনেটে কোনটির অবস্থান হবে তা নির্ধারিত হয়।
| কাটা স্ট্র্যান্ড ম্যাট (সিএসএম) | বোনা রোভিং | কম্বো / স্টিচ ম্যাট | |
| কাঠামো | ২৫-৫০ মিমি আকারের কাটা তন্তু, যা এলোমেলোভাবে ছড়ানো থাকে এবং একটি পাউডার বা ইমালশন বাইন্ডার দ্বারা আবদ্ধ থাকে। | টানা ও পড়েন সুতায় পরস্পরের সাথে জড়ানো অবিচ্ছিন্ন সুতার বান্ডিল | বোনা রোভিং স্তর + কাটা স্তর (ঐচ্ছিকভাবে একটি উপরিভাগের আবরণ) সেলাই করে একটি শিটে পরিণত করা হয়। |
| শক্তির দিকনির্দেশনা | আইসোট্রপিক — সমতলের সকল দিকে সদৃশ | দিকনির্দেশক — কাপড়ের দুটি অক্ষ বরাবর সর্বোচ্চ | রোভিং স্তর থেকে দিকনির্দেশক; চপড স্তর থেকে নমনীয় |
| সাধারণ ভূমিকা | পুরুত্ব বৃদ্ধি, রূপান্তর, জটিল বক্ররেখা, আন্তঃস্তর বন্ধন | প্রাথমিক কাঠামোগত স্তর | এক লে-আপ পাসে দুই স্তরের কাজ |
| বাইন্ডার | দ্রবণীয় পাউডার/ইমালশন বাইন্ডার | কোনোটিই নয় (বোনা) | কোনোটিই নয় — পলিয়েস্টার সেলাইয়ের সুতা |
| সতর্ক থাকুন | অধিক রেজিন শোষণ; সংকীর্ণ ব্যাসার্ধে কাজ করার আগে ড্রেপ করুন। | দৃশ্যমান পৃষ্ঠে বুননের ছাপ ফুটে ওঠে; জটিল বাঁকে এর ঝুলে পড়া ভালো হয় না। | বাল্ক হ্যান্ডলিং; অর্ডার করার সময় ওজন এবং প্রস্থ নিশ্চিত করুন। |
Rufiber CSM — প্রকাশিত স্পেসিফিকেশন টেবিল
| ওজন (গ্রাম/বর্গমিটার) | সহনশীলতা | আর্দ্রতার পরিমাণ | ভাঙ্গন শক্তি (N) |
| ১০০ | ±৫% | ≤০.২% | ≥৮০ |
| ১৫০ | ±৫% | ≤০.২% | ≥৮০ |
| ২০০ | ±৫% | ≤০.২% | ≥১০০ |
| ২২৫ | ±৫% | ≤০.২% | ≥১০০ |
| ৩০০ | ±৫% | ≤০.২% | ≥১২০ |
| ৩৭৫ | ±৫% | ≤০.২% | ≥১২০ |
| ৪৫০ | ±৫% | ≤০.২% | ≥১৪০ |
| ৬০০ | ±৫% | ≤০.২% | ≥১৬০ |
| ৯০০ | ±৫% | ≤০.২% | ≥২০০ |
এর প্রস্থ ১০০ মিমি থেকে ৩,৩০০ মিমি পর্যন্ত হয়ে থাকে, যা সরু পাইপ র্যাপ থেকে শুরু করে চওড়া প্যানেল মোল্ড পর্যন্ত সবকিছুকে অন্তর্ভুক্ত করে। সম্পূর্ণ বিবরণ:চপড স্ট্র্যান্ড ম্যাট (সিএসএম) পণ্যের পৃষ্ঠা.
ঐ সারণী থেকে দুটি বিষয় জেনে রাখা দরকার। প্রথমত, ওজনের সাথে সাথে ভাঙন শক্তি সুস্পষ্ট ধাপে বৃদ্ধি পায় — ১০০ গ্রাম/বর্গমিটারে ≥৮০ নিউটন থেকে ৯০০ গ্রাম/বর্গমিটারে ≥২০০ নিউটন পর্যন্ত — তাই "আরও ভারী ব্যবহার করুন" কথাটির একটি পরিমাপযোগ্য অর্থ রয়েছে, এবং একটি অস্পষ্ট "ভারী ম্যাট"-এর পরিবর্তে একটি নির্দিষ্ট লক্ষ্যমাত্রার শক্তির উল্লেখ করলে আপনার RFQ (রিকোয়েস্ট ফর রিকোয়ারমেন্ট) বিভিন্ন সরবরাহকারীর মধ্যে তুলনীয় হয়। দ্বিতীয়ত, সহনশীলতার মাত্রা খুবই কম (ওজনের ক্ষেত্রে ±৫%, আর্দ্রতার ক্ষেত্রে ≤০.২%): আর্দ্রতার পরিমাণ গুরুত্বপূর্ণ কারণ ভেজা ম্যাট সহজে ভিজে না এবং ব্যবহারের সময় এতে ফোসকা পড়তে পারে, তাই আপনার দোকানে যদি আর্দ্র গ্রীষ্মকালে মালপত্র সংরক্ষণ করা হয়, তবে জিজ্ঞাসা করুন রোলগুলো কীভাবে মোড়ানো থাকে এবং কতদিন ধরে সেগুলো খোলা আছে।
বোনা রোভিং: দিকনির্দেশক শক্তি
ওভেন রোভিং হলো এফআরপি জগতের সবচেয়ে শক্তিশালী কাপড়: এটি হলো অবিচ্ছিন্ন ফিলামেন্টের বান্ডিল—ফিলামেন্ট ওয়াইন্ডিং-এ ব্যবহৃত একই রোভিং, যেখানে সাধারণ টেক্স ভ্যালু ২,৪০০ থেকে ৯,৬০০ পর্যন্ত হয়ে থাকে—যা একটি মোটা, সহজে ভাঁজযোগ্য কাপড়ে পরস্পরের সাথে জড়িয়ে থাকে। যেহেতু তন্তুগুলো টানা ও পড়েন বরাবর অবিচ্ছিন্নভাবে চলে, তাই এই স্তরের মধ্য দিয়ে ভার নির্বিঘ্নে পরিবাহিত হয়। একারণেই নৌকার কাঠামো, ট্যাঙ্ক, প্যানেল এবং প্রোফাইল তৈরিতে ওভেন রোভিং কাঠামোগত দায়িত্ব পালন করে, আর এর চারপাশের সংযোগস্থল এবং উপরিভাগের কাজ সিএসএম (CSM) সামলায়।
একই বুনন এর সীমাবদ্ধতাগুলো ব্যাখ্যা করে। মোটা গুচ্ছগুলো পৃষ্ঠতলের চেয়ে উঁচু হয়ে থাকে, তাই বাহ্যিক অংশগুলোতে ছাপ পড়ার একটি বড় ঝুঁকি থাকে, যদি না কোনো ম্যাট বা আবরণের স্তর কাপড়টিকে ফিনিশিং থেকে আলাদা করে রাখে। আর জটিল বাঁকগুলোতে কাপড়টি একই সাথে দুই দিকে ঝুলে পড়তে বাধা দেয়।
কম্বো এবং স্টিচ ম্যাট: এক কাজেই দুটি কাজ
একটি ওভেন রোভিং কম্বো ম্যাট বোনা স্তর এবং একটি চপড-স্ট্র্যান্ড স্তরকে সেলাই করে একটি একক শিটে পরিণত করে; এর সাথে একটি সারফেস ভেইল যোগ করলে এটি একটি ভেইল কম্বো স্টিচ ম্যাটে পরিণত হয়। রুইফাইবারের সংস্করণগুলিতে রাসায়নিক বাইন্ডারের পরিবর্তে পলিয়েস্টার স্টিচিং সুতা ব্যবহার করা হয়, ফলে শিটটি দ্রুত ভিজে যায় এবং এতে দ্রবীভূত হওয়ার মতো কোনো বাইন্ডার থাকে না — একটি লে-আপ পাস দুটির কাজ করে, আর এখান থেকেই এর কার্যকারিতার দাবিটি আসে।
সাধারণ মোল্ড এবং প্যানেলের কাজের জন্য এর আদর্শ প্রস্থ হলো ১,২৫০ মিমি এবং ১,২৭০ মিমি। এর সেলাই করা গঠনশৈলী একই পণ্যে রোভিং-এর দিকনির্দেশক শক্তি এবং চপড লেয়ারের দ্রুত পুরুত্ব বৃদ্ধি ও পৃষ্ঠতলের উন্নতি বজায় রাখে; পলিয়েস্টার-ভেইল সংস্করণের চেয়ে উচ্চতর অগ্নি প্রতিরোধ ক্ষমতা এবং তাপ প্রতিরোধের প্রয়োজন হয় এমন সব প্রয়োগের জন্য রুইফাইবার ফাইবারগ্লাস ভেইল সংস্করণটি তৈরি করেছে। এর প্রকাশিত প্রয়োগগুলোর মধ্যে রয়েছে পুলট্রুডেড প্রোফাইল, রড, টিউব এবং ক্যাবল ট্রে; ফিলামেন্ট ওয়াইন্ডিং পদ্ধতিতে ক্ষয়-প্রতিরোধী ট্যাঙ্ক, পাইপ এবং প্রেশার ভেসেল; এবং ক্লোজড ও ওপেন মোল্ডিং — যেমন হ্যান্ড লে-আপ, আরটিএম এবং কম্প্রেশন মোল্ডিং।
এর বিনিময়ে আপনাকে নিয়ন্ত্রণ হারাতে হয়। একটি স্টিচড কম্বো আপনাকে ফ্যাক্টরির তৈরি করা বোনা এবং কাটা স্তরের অনুপাত মেনে চলতে বাধ্য করে; কিন্তু যদি আপনার ল্যামিনেট শিডিউলে সেগুলোকে স্বাধীনভাবে সমন্বয় করার প্রয়োজন হয় — যেমন, ক্ষয়প্রবণ অঞ্চলে অতিরিক্ত লাইনার জমা করার জন্য — তাহলেও আলাদা সিএসএম (CSM) এবং বোনা রোভিং প্লাই আপনাকে আরও সূক্ষ্ম সমন্বয়ের সুযোগ দেয়। সাধারণ শিডিউলে পুনরাবৃত্তিযোগ্যতা এবং লে-আপের গতির জন্য কম্বো ম্যাট বেছে নিন; আর যেখানে শিডিউল স্তর-স্তর করে তৈরি করা হয়, সেখানে আলাদা প্লাই বেছে নিন।
দেখুনবোনা রোভিং কম্বো ম্যাটএবংওড়না কম্বো স্টিচ ম্যাটবর্তমান স্পেসিফিকেশনের জন্য পণ্যের পৃষ্ঠাগুলো দেখুন।
প্রক্রিয়ার ভিত্তিতে নির্বাচন, 'শক্তির' ভিত্তিতে নয়।
কীভাবে তৈরি করা হয়েছে তার উপর নির্ভর করে একই অংশ ভিন্ন ভিন্ন উত্তর দিতে পারে। আপনি বাস্তবে যে প্রক্রিয়াটি চালান, সেটিকেই প্রবেশ বিন্দু হিসেবে ব্যবহার করুন।
| প্রক্রিয়া | সাধারণ সূচনা বিন্দু | কেন |
| হাতের লে-আপ (জটিল বা কসমেটিক অংশ) | কাঠামোর মধ্যে জেল কোটের বিপরীতে সিএসএম এবং বোনা রোভিং পর্যায়ক্রমে ব্যবহার করা হয়; যদি পেছনের দিক দেখা যায়, তবে চূড়ান্ত স্তর হিসেবে সিএসএম ব্যবহার করা হয়। | সিএসএম দ্রুত ভিজে যায়, বক্রতার সাথে খাপ খায় এবং স্তরগুলোকে একসাথে জুড়ে দেয়; এর চিরায়ত পর্যায়ক্রমিক বিন্যাস বুননকে মসৃণ করে এবং স্তূপটিকে একত্রে বেঁধে রাখে। |
| হ্যান্ড লে-আপ (বড় সমতল বা হালকা বাঁকানো এলাকা) | বোনা রোভিং কম্বো ম্যাট | একবার লাগালেই দিকনির্দেশক শক্তি ও পুরুত্ব বৃদ্ধি পায়; আলাদা আলাদা স্তরের তুলনায় কম নাড়াচাড়া করতে হয়। |
| পুলট্রুশন | ভেইল কম্বো স্টিচ ম্যাট অথবা ডাইয়ের জন্য উপযুক্ত কাপড়; ডাইরেক্ট রোভিং অনুদৈর্ঘ্য তন্তু বহন করে। | সেলাই করা, বাইন্ডার-বিহীন চাদর ক্রমাগত ভিজে যায়; আবরণটি একটি মসৃণতর পৃষ্ঠতল তৈরিতে সাহায্য করে। |
| ফিলামেন্ট ওয়াইন্ডিং (ট্যাঙ্ক, পাইপ) | শক্তি পথের জন্য সরাসরি রোভিং; ক্ষয়রোধী লাইনারে সিএসএম বা ভেইল স্তর | অবিচ্ছিন্ন রোভিং লোড পাথ তৈরি করে; আরও সূক্ষ্ম ম্যাট রেজিন-সমৃদ্ধ অভ্যন্তরীণ পৃষ্ঠ তৈরি করে। |
যদি কোনো স্তরের কাজ হয় বাহ্যিক সৌন্দর্যবর্ধন বা ক্ষয়রোধী সুরক্ষা, তবে সেই কাজটি একটি সারফেস ভেইলের, কোনো ভারী ম্যাটের নয় — এই সূক্ষ্ম তন্তুর ভেইলটি (২০–৯০ গ্রাম/বর্গমিটার) মূলত একটি রেজিন-সমৃদ্ধ পৃষ্ঠ তৈরি করার জন্যই ব্যবহৃত হয়, যা অপেক্ষাকৃত মোটা রিইনফোর্সমেন্টকে আড়াল করে রাখে।
ল্যামিনেট তৈরি: একটি সমাধানকৃত উদাহরণ
এইভাবে ভূমিকাগুলো স্তরে স্তরে সজ্জিত হয়। হাতে তৈরি একটি ক্ষয়রোধী সংরক্ষণ ট্যাংকের কথাই ধরুন — এটি একটি সাধারণ উদাহরণ যেখানে প্রতিটি স্তরেরই একটি স্বতন্ত্র কাজ রয়েছে।এটি স্তরগুলির ভূমিকার একটি দৃষ্টান্ত, কোনো প্রকৌশলগত নকশা নয়; চাপযুক্ত বা রাসায়নিক পরিষেবার জন্য ল্যামিনেট শিডিউল অবশ্যই ব্যবহৃত রেজিন, তাপমাত্রা এবং রাসায়নিক পদার্থের জন্য যাচাই করতে হবে।
১. মোল্ড রিলিজ / জেল কোট— সমাপ্ত বাইরের পৃষ্ঠতল।
২. পৃষ্ঠের আবরণ(সূক্ষ্ম, ২০–৯০ গ্রাম/বর্গমিটার শ্রেণি) — একটি রেজিন-সমৃদ্ধ অভ্যন্তরীণ আস্তরণ তৈরি করে, ফলে মোটা আঁশগুলো সংরক্ষিত মিডিয়ার সংস্পর্শে আসে না।
৩. সিএসএম লাইনার স্তরআইসোট্রপিক ও রেজিন-সমৃদ্ধ স্তর দিয়ে লাইনারের পুরুত্ব বাড়ান।
৪. বোনা রোভিং— কাপড়ের দুটি দিকে কাঠামোগত ভার বহন করা।
৫.সিএসএমপরবর্তী বোনা স্তরটি জুড়ে দিন এবং বুননের ছাপটি সমান করুন।
ডিজাইন অনুযায়ী পুরুত্বে পৌঁছানোর জন্য ৪-৫ ধাপের পুনরাবৃত্তি করুন; যেখানে পেছনের দিকটি দেখা যায়, সেখানে সিএসএম (CSM) দিয়ে বন্ধ করুন।
পুলট্রুশন এবং ফিলামেন্ট ওয়াইন্ডিং-এর ক্ষেত্রে একই যুক্তি ভিন্ন ভিন্ন অংশীদারদের সাথে প্রযোজ্য: একটি ভেইল কম্বো স্টিচ ম্যাট পৃথক ভেইল-প্লাস-ম্যাট পাসের স্থান নিতে পারে, এবং ডাইরেক্ট রোভিং অবিচ্ছিন্ন-ফাইবার বাহক হিসেবে বোনা কাপড়ের স্থান নেয়।
অর্ডার করার আগে কী নিশ্চিত করতে হবে
এই নিবন্ধে উল্লিখিত ওজন এবং প্রস্থের পরিসীমাগুলো হলো প্রকাশিত পণ্যের তথ্য অথবা সুস্পষ্টভাবে চিহ্নিত শিল্প-প্রচলিত নিয়ম — চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে আপনার রেজিন এবং প্রক্রিয়ার সাথে এর সঠিক স্পেসিফিকেশন মিলিয়ে নিন। একটি তুলনীয় RFQ-তে বলা থাকে:
১. ল্যামিনেট ভূমিকাপ্রতিটি স্তরের (পৃষ্ঠ, আস্তরণ, কাঠামোগত, রূপান্তর)
২. উপাদান ও নির্মাণ— সিএসএম (পাউডার বনাম ইমালশন বাইন্ডার), ওভেন রোভিং, অথবা স্টিচড কম্বো।
৩. প্রতি স্তরের ওজনগ্রাম/বর্গমিটার (g/m²) এককে — সিএসএম (CSM)-এর জন্য, উপরে প্রকাশিত সারণি থেকে তথ্য নিন; বোনা রোভিং-এর ওজনের জন্য, সরবরাহকারীর বর্তমান স্পেক শিট চেয়ে নিন।
৪. প্রস্থ এবং রোল ফরম্যাট— প্রতি রোলের জন্য আদর্শ চেরা প্রস্থ এবং জোড়া লাগানোর নীতি।
৫. রেজিন সিস্টেম— পলিয়েস্টার, ভিনাইল এস্টার বা ইপোক্সি, এবং শুকানোর পদ্ধতি।
৬. প্রক্রিয়া— হ্যান্ড লে-আপ, স্প্রে-আপ, ইনফিউশন, পুলট্রুশন, ওয়াইন্ডিং, আরটিএম।
৭. সীমাবদ্ধতা মোকাবেলা— ছাঁচের জ্যামিতি, ন্যূনতম ব্যাসার্ধ, দৃশ্যমান পৃষ্ঠতল।
৮. নথিপত্র— প্রযুক্তিগত তথ্যপত্র এবং, পরীক্ষামূলক চালনার জন্য, আপনার নিজস্ব রেজিনে ওয়েট-আউট পরীক্ষার একটি নমুনা।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
চপড স্ট্র্যান্ড ম্যাট নাকি ওভেন রোভিং, কোনটি বেশি শক্তিশালী?
একক ওজনের হিসাবে, বোনা রোভিং-এর অবিচ্ছিন্ন তন্তুগুলো কাপড়ের অক্ষ বরাবর ভার বহন করে, অন্যদিকে সিএসএম (CSM) ছোট তন্তুগুলোকে সব দিকে ছড়িয়ে দেয়। কিন্তু এই তুলনাটি কেবল সমান ওজন, সমান রেজিন উপাদান এবং ভারের একই দিকের ক্ষেত্রেই অর্থবহ। বাস্তবে প্রশ্নটি 'হয় এটা নয়তো ওটা' ধরনের নয়: সিএসএম আবরণ, বন্ধন এবং পৃষ্ঠতলের কাজ করে, বোনা রোভিং দিকনির্দেশক শক্তি প্রদান করে, এবং বেশিরভাগ হ্যান্ড লে-আপে উভয়ই ব্যবহৃত হয়।
আমি কি একটি ল্যামিনেটে সিএসএম এবং ওভেন রোভিং একসাথে ব্যবহার করতে পারি?
হ্যাঁ—এগুলোকে পর্যায়ক্রমে ব্যবহার করাই হাতে সেলাই করার প্রচলিত পদ্ধতি, কারণ একটি অন্যটির দুর্বলতা পূরণ করে: সিএসএম (CSM) মোটা বুননকে মসৃণ করে, আন্তঃস্তর বন্ধন উন্নত করে এবং রোভিং বান্ডিলের মধ্যে দিয়ে জলের চলাচল ধীর করে; অন্যদিকে বোনা রোভিং মূল ভার বহন করে। যখন স্তর-ভিত্তিক নিয়ন্ত্রণের চেয়ে সেলাইয়ের সময় বেশি গুরুত্বপূর্ণ হয়, তখন কম্বো ম্যাট এই দুটিকে একটি শিটে সেলাই করে দেওয়া হয়।
CSM-এ বাইন্ডারের ধরন কি কোনো বিষয়?
হ্যাঁ। মোল্ডিংয়ের সময় পাউডার এবং ইমালশন বাইন্ডারগুলো রেজিনের মধ্যে দ্রবীভূত হয়ে যায়, যা সিএসএম-কে (CSM) আকার ধারণ করতে ও জমাট বাঁধতে সাহায্য করে — কিন্তু এগুলো ম্যাটটিকে সামঞ্জস্যপূর্ণ রেজিন সিস্টেম এবং প্রক্রিয়ার সাথেও আবদ্ধ করে রাখে। যদি আপনার প্রক্রিয়াটি হ্যান্ড লে-আপের পরিবর্তে ইনফিউশন, পুলট্রুশন বা ওয়াইন্ডিং হয়, তবে একটি বাইন্ডার-মুক্ত স্টিচড ম্যাট দ্রবীভূত করার ধাপটি সম্পূর্ণরূপে বাদ দেয়। কোটেশনের জন্য অনুরোধ করার সময় আপনার রেজিন এবং প্রক্রিয়া উল্লেখ করুন, যাতে বাইন্ডারটি মিলে যায়।
আপনার ল্যামিনেটের স্পেসিফিকেশন ঠিক করতে প্রস্তুত? Rufiber ফাইবারগ্লাস রিইনফোর্সমেন্ট পণ্যগুলি ব্রাউজ করুন— চপড স্ট্র্যান্ড ম্যাট, ওভেন রোভিং কম্বো ম্যাট, ভেইল কম্বো স্টিচ ম্যাট, সারফেস ভেইল এবং ডিরেক্ট রোভিং, যা হ্যান্ড লে-আপ থেকে পুলট্রুশন পর্যন্ত বিভিন্ন প্রস্থ ও ওজনে পাওয়া যায়।

ঠিকানা
ভবন নং ২৬, ম্যাক্স টেকনোলজি পার্ক দ্বিতীয় পর্যায়, বাওশান জেলা, সাংহাই, চীন
ফোন
০০৮৬-২১-৫৬৯৭৬১৪৩
০০৮৬-১৮৬২১৯১৫৬৪০
০২১-৫৬৬৫৫৬১৫ (অভ্যন্তরীণ)
১৩০৬১৭২১৫০১
ঘন্টা
২৪-ঘন্টা পরিষেবা
সাংহাই রুইফাইবার ইন্ডাস্ট্রি কোং, লিমিটেড।
বিক্রয় অফিসের ঠিকানা
সাংহাই রুইফাইবার (ফেংজিয়ান) ইন্ডাস্ট্রি পার্ক, ফেংজিয়ান, জুঝো, চীন
টেলিফোন:+৮৬-২১-৫৬৯৭৬১৪৩০২১-৫৬৬৫৫৬১৫ (অভ্যন্তরীণ)+৮৬-১৮৬২১৯১৫৬৪০১৩০৬১৭২১৫০১
ফ্যাক্স: +৮৬-২১-৫৬৯৭ ৫৪৫৩
ওয়েবসাইট:www.rfiber-laidscrim.com
অনলাইন দোকান:https://ruifiber.en.alibaba.com(আন্তর্জাতিক)https://ruifiber.1688.com(চীন)
সাংহাই রুফাইবার (ফেংজিয়ান) শিল্প পার্ক

সাংহাই রুফাইবার (ফেংজিয়ান) শিল্প পার্ক
ঠিকানা: ফেংজিয়ান বৈদ্যুতিক যানবাহন শিল্প পার্ক, আনুষঙ্গিক পার্ক, জুঝো, জিয়াংসু, চীন
আমাদের সাথে কাজ করতে চান?
পোস্ট করার সময়: ২৭-অক্টোবর-২০২৬